レーザー溶接の仕組みを選ぶ際は、長期的な信頼性を確保するため、単純な出力(ワット数)よりも、常にレーザー光源のブランド(JPT/Raycus)を優先してください。.
レーザー溶接の仕組み:出荷とコンプライアンス
Klear Laser社は、すべてのファイバーレーザー溶接システムを、アルミニウム押出材と衝撃吸収フォームで補強された、ISPM-15準拠の熱処理済み密閉木箱に入れて出荷しています。 この木箱には、シリアル番号、RaycusまたはJPTの光源タイプ、および内蔵チラー用バッテリーが同梱されている場合はUN3480リチウムイオンバッテリーマークが記載されています。 ヒューストンまたはハンブルクまでの30日間の海上輸送中、乾燥剤バッグとVCIフィルムにより、ウォブル溶接ヘッドと20 mの供給ケーブルが腐食から保護されます。.
ファイバーレーザー溶接機本体についてはHSコード8459.89.00を、予備部品としてのJPT光源については8456.90.10を申告します。 これにより、HSコード8515.80.00に課される25%の「%」中国セクション301関税を回避できます。 梱包明細書には、レーザークラス、総出力、正味重量および総重量が記載されているため、税関は48時間以内に木箱の通関手続きを完了できます。排煙装置については、別個の請求書行にHSコード8421.39.00を適用することで、ほとんどの国において、当該貨物のVAT(付加価値税)が「デミニミス」基準額を下回るよう調整しています。.
レーザー安全規制により、筐体はIEC 60825-1クラス4に準拠することが求められているため、当社のすべての溶接機には、デュアルチャンネルインターロック、1064 nm OD7+の覗き窓、および緊急停止用マッシュルームボタンを装備しています。 梱包箱が当社工場を出荷される前に、3 kWでのアルミニウムに対する最大許容被ばく量(MPE)を記録し、安全ラベルに印刷します。お客様はこのMPEを基に、作業現場に5 mの立入禁止区域を設定します。 OSHA 1910.97およびANSI Z136.1では研修記録が義務付けられています。そのため、ユーザーが初回検査時にコンプライアンスを証明できるよう、英語、スペイン語、ポルトガル語の動画が収録されたUSBメモリを同梱しています。.
従来のTIGおよびMIG溶接では、エッジの面取りと3回のパスが必要でしたが、当社のウォブルヘッドは1.06 µmのビームを4 kHzで振動させ、キーホールを拡大するため、304ステンレスでは1回のパスで6 mmの溶込み深さが得られます。 入熱量は 2.4 kJ/mm から 0.8 kJ/mm に低下し、溶接後の研削作業が不要になるほか、ヒュームの排気負荷も 70 % 削減されます。 ファイバーレーザーは 3 kW を 50 µm のスポットに集束させるため、移動速度は 3 mm/s から 25 mm/s へと飛躍的に向上し、1 人のオペレーターが 3 m のコーナージョイントを 15 分ではなく 2 分以内で仕上げることができます。.
| 特徴 | TIG/MIG(旧方式) | Klear ファイバーレーザー溶接 |
|---|---|---|
| エッジの仕上げ | V溝 60°、ランド幅 2 mm | 角型バット、0.2 mmの隙間 |
| 6 mm SS用パス | パス3本、フィラーワイヤー2本 | 1回、自家骨移植 |
| 熱入力 | 2.4 kJ/mm、8 mmの熱影響部(HAZ) | 0.8 kJ/mm、熱影響部(HAZ)2 mm |
| 移動速度 | 3 mm/s | 25 mm/s |
| 後処理 | 研削、浸透探傷検査 | なし、クラスAビーズ |
| 排煙 | 1,500 m³/hのフード | 450 m³/h ノズル |
| 電力需要 | 22 kW TIG整流器 | 4 kW 壁コンセント、JPT電源 |
| 安全クラス | オープンアーク、UVマスク | クラス4エンクロージャー、OD7ウィンドウ |
主な特徴と利点
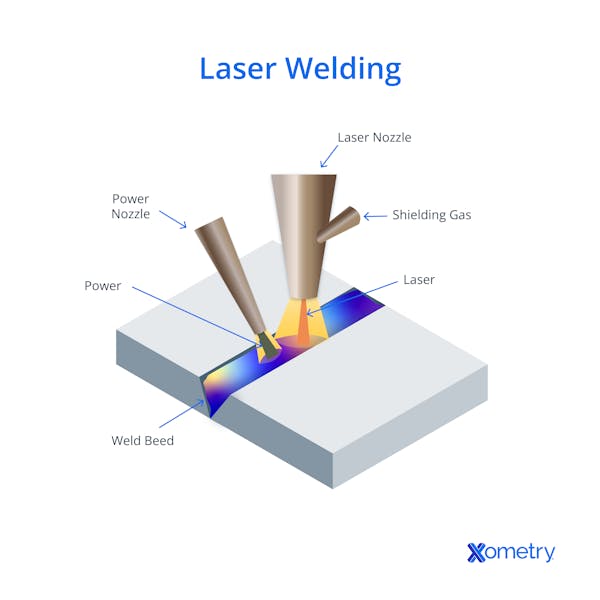
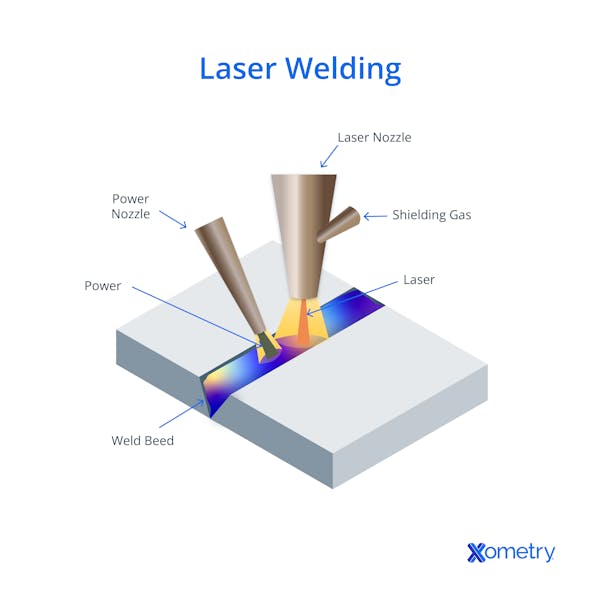
レーザー溶接は、高エネルギーのファイバーレーザービームを金属材料の表面に集束させ、急速な溶融を誘起することで行われます。このプロセスにより発生する強烈な熱によって、材料が局所的に溶融し、従来のアーク溶接に見られるような過度な熱拡散を伴わずに、安定した溶融池が形成されます。Klear Laser社は、高度な光ファイバー技術を採用し、このエネルギー伝達を極めて効率的かつ精密に行えるようにしています。 当社のシステムは、煩雑で処理速度の遅い従来の方法に代わり、クリーンでヒュームの発生を抑えた代替手段となるよう設計されています。.
当社の技術的優位性の核心は、JPTやRaycusといった業界をリードする企業との提携を通じて、高品質なレーザー光源を統合している点にあります。これらの光源は、卓越したビーム品質と出力の安定性を提供し、過酷な産業用デューティサイクルにおいても一貫した浸透深さを保証します。 高品質な光源により、最大100,000時間に及ぶメンテナンスフリーの安定した稼働寿命が実現します。当社は、重要な製造用途においてエネルギー密度が均一に保たれることを保証するため、これらの特定の光源を選定しています。.
当社の機械には、静止ビームの限界を克服するため、最先端のウォブル溶接ヘッドが組み込まれています。この技術により、レーザービームを高周波で振動させ、溶接ビードの幅を広げ、組立ギャップに対する許容度を大幅に向上させます。 ウォブル機能は溶融池を効果的に撹拌し、気泡を放出することで気孔欠陥を最小限に抑えます。その結果、溶接後の研削や研磨をほとんど、あるいは全く必要としない、見た目に美しい溶接ビードが得られます。.
当社のシステムは、「キーホール」効果を利用して深達溶接を実現します。これは、集束されたビームが金属を気化させ、狭く深い空洞を形成する現象です。これにより、TIG溶接やMIG溶接と比較して、熱影響部(HAZ)を大幅に低減しつつ、より厚い被溶接材の溶接が可能になります。 熱入力を最小限に抑えることで、薄板材料の変形を防ぎ、母材の構造的完全性を維持します。産業ユーザーにとっては、母材自体よりも強度が高い場合が多い構造的接合が大きなメリットとなります。.
比較:クリアレーザー溶接と従来のTIG溶接
| 特徴 | Klear ファイバーレーザー溶接 | 従来のTIG溶接 |
|---|---|---|
| 熱影響部(HAZ) | 極めて小型で、熱による歪みが最小限に抑えられています。. | 大型;薄い金属では反りのリスクが高い。. |
| 溶接速度 | 高速(最大120mm/s)。TIG溶接に比べて4~10倍の速度。. | 時間がかかる。高度な手作業の技能が必要である。. |
| 貫入深度 | 奥行きがあり、幅が狭い(キーホールモード)。. | 浅く、幅広(伝導モード)。. |
| ギャップ許容値 | ウォブルヘッド技術により、高い許容度を実現しています。. | 低い;正確な組み付けが必要。. |
| 後処理 | 最小限。継ぎ目が滑らかなため、通常は研磨の必要がない。. | 高い;多くの場合、入念な研削・研磨が必要となる。. |
| 消耗品 | 低(保護レンズ、ノズル)。. | 高(アルゴンガス、タングステン電極、溶加棒)。. |
産業用途
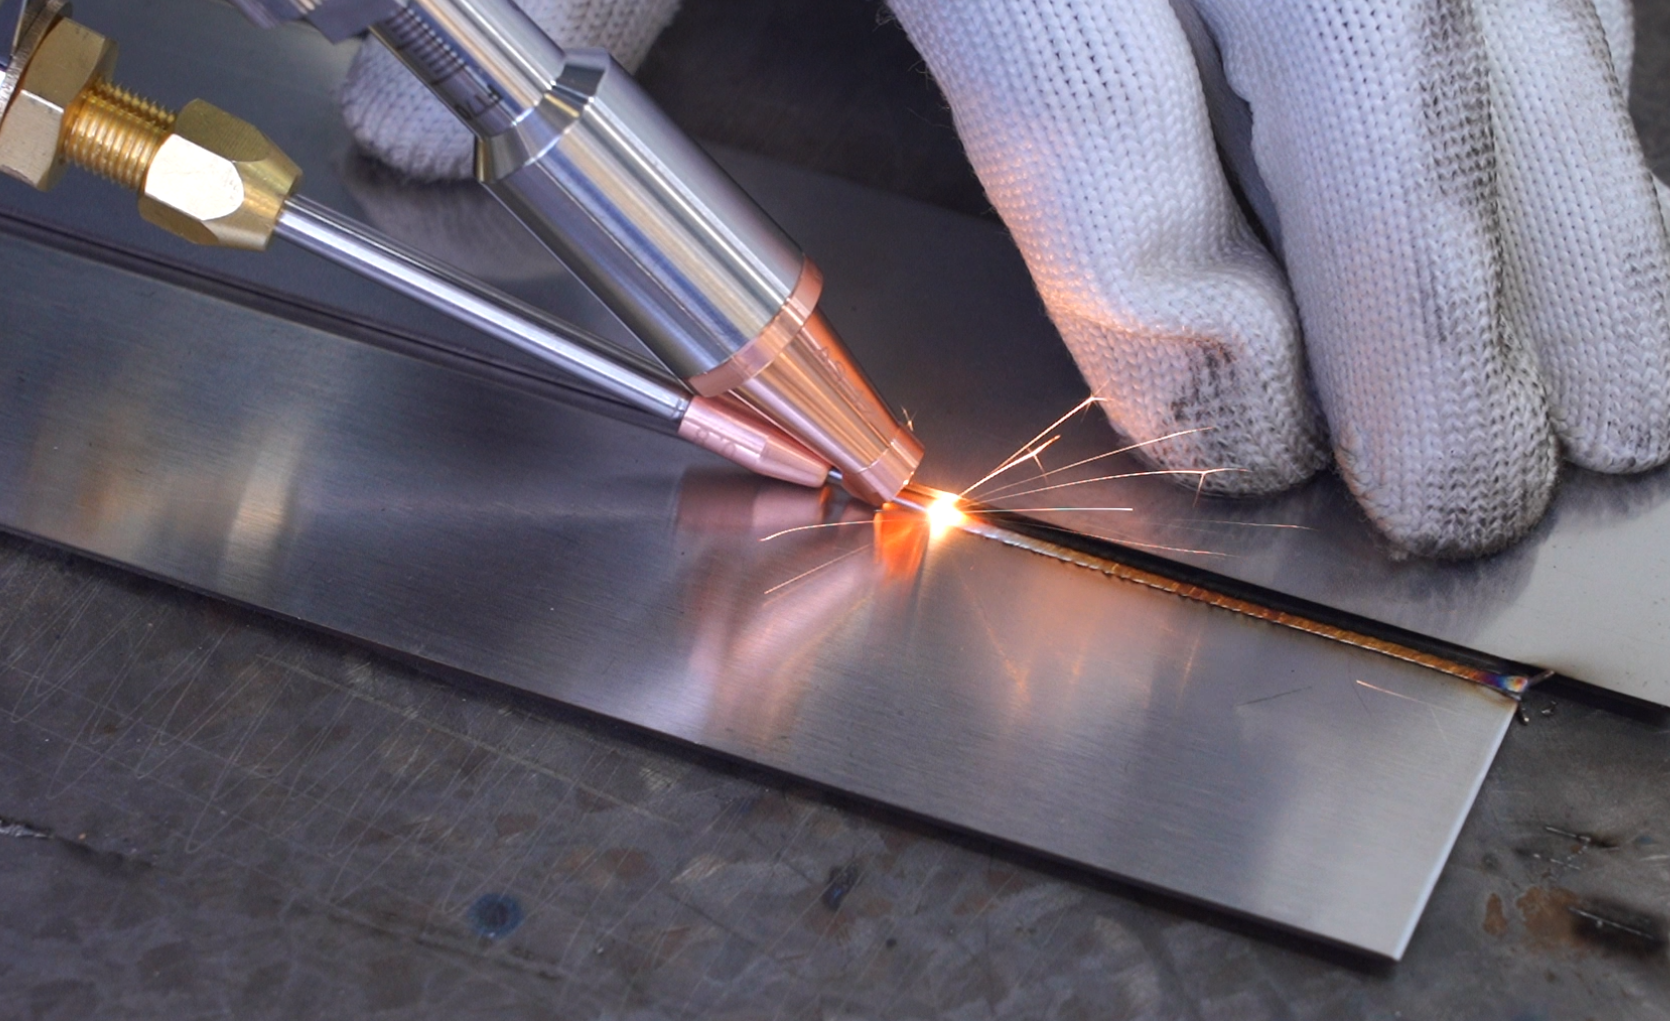
レーザー溶接は、精度、強度、および熱変形の最小化が不可欠な、自動車、航空宇宙、船舶製造の各分野における重要な用途に活用されています。自動車生産では、電気バスバー、バッテリータブ、トランスミッション部品などを、高速かつ高い再現性をもって溶接します。 航空宇宙メーカーでは、タービンブレード、燃料システム、および気密シールやFAA(米国連邦航空局)の規制への準拠が求められる構造部品の組み立てに、この技術が活用されています。船舶製造業者では、塩水環境にさらされる耐食性ステンレス鋼やアルミニウム製の船体部材、配管、推進システムの溶接にこの技術が用いられています。.
Klear Laser社のファイバー溶接システムは、高出力のJPTまたはRaycus製レーザー光源を採用しており、熱入力を最小限に抑えながら、深く狭い溶接浸透深さを実現します。 当社の統合型ウォブル溶接ヘッドは、気孔を大幅に低減し、難易度の高い接合部におけるギャップブリッジング性能を向上させます。この技術は、ガスタングステンアーク溶接や抵抗スポット溶接に取って代わり、電極の摩耗を解消し、溶接後の仕上げ作業を削減します。その結果、重要な安全部品において、優れた耐疲労性を備えたより強固な接合部が実現されます。.
以下の表は、Klear Laserシステムを用いてこれらの分野で溶接される一般的な材料の詳細、および代表的な板厚範囲と達成可能な溶け込み深さを示したものです:
| 業界セグメント | 一次材料 | 代表的な厚さの範囲 | 最大貫通力(1回の通過) |
|---|---|---|---|
| 自動車 | アルミニウム合金、銅、304/316ステンレス鋼 | 0.1mm ~ 3.0mm | 2.8mm |
| 航空宇宙 | インコネル718、Ti-6Al-4V、17-4PHステンレス | 0.2mm ~ 4.0mm | 3.5mm |
| マリン | 316Lステンレス、アルミニウム5083、二相ステンレス2205 | 0.5mm ~ 6.0mm | 5.0mm |
これらの機能により、溶加材を使用せずに、清浄で高信頼性の溶接が可能となり、厳しい業界基準を満たしつつ、従来の方法に比べてエネルギー消費を削減します。Klear Laserのシステムは、統合されたモニタリング機能を通じてプロセスを完全に制御し、ミッションクリティカルな用途において、トレーサビリティを確保した欠陥のない結果を実現します。.
クリアレーザーを選ぶ理由
Klear Laserのエンジニアは、産業用ファイバーレーザー溶接、パルスレーザー洗浄、およびUV印刷システム向けに、包括的な価値保護を実現しています。当社のサポート体制は、世界中の製造現場において、機器の稼働時間を最大化し、生産スループットを持続的に確保します。レーザー機器は重要な設備投資であることを深く理解しており、当社の保証および部品供給体制は、運用ライフサイクル全体を通じてその投資を保護します。.
テクニカルサポートは、お客様のJPTまたはRaycusレーザー光源への安全なVPN接続を通じた、24時間365日のリモート診断から始まります。当社のアプリケーションエンジニアが、溶接用途における溶け込み深さのパラメータ最適化や、基材を傷つけない錆除去のためのパルス幅調整をリアルタイムで行います。 フィールドサービス技術者は、世界中どこへでも迅速に駆けつける体制を整えており、重大な故障発生時には平均48時間以内に現場へ駆けつけます。お客様の施設または当社のテクニカルセンターで実施される包括的なオペレーター研修プログラムにより、お客様のチームがウォブル溶接ヘッドの操作やUVプリントヘッドのメンテナンス手順を確実に習得できるようサポートします。.
当社の標準保証では、ファイバーレーザー溶接機およびパルスレーザー洗浄システムに対し、3年間の包括的な保証を提供しており、JPTおよびRaycus製のレーザー光源、ウォブル溶接ヘッド、モーションコントロールシステムも完全にカバーされています。UV印刷ソリューションについては、プリントヘッドの交換を含む2年間の保証が付いています。 延長保証プログラムでは、前払い制の定期メンテナンスおよび優先サポートエスカレーションを含め、最大5年間の保証を提供します。すべての保証には、無制限のテクニカルサポートへの問い合わせおよび、新たな産業用途向けの新しいプロセスライブラリを含む無料のソフトウェアアップデートが含まれています。.
Genuine Klear Laserのスペアパーツ在庫には、各地域配送センターに全製品ラインの重要部品が常備されています。OEM指定の光学系、保護窓、消耗品により、お客様のファイバーレーザー溶接機が安定した溶け込み深度とビーム品質を維持できるよう保証します。 パルスレーザー用クリーニングノズル、F-θレンズ、およびUV印刷インクシステムは、ご注文から24時間以内に出荷されます。当社の部品正規品保証により、レーザーの安定性を損なったり、光源の保証が無効になったりするような、サードパーティ製代替品による性能低下を防ぎます。.
| カバレッジ・ティア | 保証期間 | 応答時間 | 部品カバー | サポートレベル |
|---|---|---|---|---|
| スタンダード | 3年(レーザー)/2年(UV) | 48時間の現場対応 | レーザー光源および光学系 | 営業時間 |
| エクステンデッド・プラス | 5年 | 24時間体制の現場対応 | 完全なシステム | 24時間365日優先対応 |
| プラチナ | 5年以上+年次予防保全 | 12時間の現場対応 | システム+消耗品 | 専任エンジニア |
💰 ROI計算ツール:レーザー溶接の仕組み