Wybierając rozwiązanie zapewniające głębszą penetrację, należy zawsze przedkładać markę źródła laserowego (JPT/Raycus) nad samą moc w watach, aby zapewnić długotrwałą niezawodność.
Głębsze znaczenie: producenci oryginalnego wyposażenia (OEM) i dostosowywanie do indywidualnych potrzeb
Głębsza penetracja podczas spawania laserowego oznacza, że wiązka laserowa wnika głębiej w miejsce połączenia, tworząc mocniejsze i trwalsze spoiny. W przypadku spawarek osiąga się to dzięki laserom światłowodowym o dużej mocy pochodzącym od sprawdzonych dostawców, takich jak JPT czy Raycus. Lasery te zapewniają stałą gęstość energii, umożliwiając pełne stopienie nawet w przypadku grubych metali. Zintegrowano głowice spawalnicze z funkcją drgań, aby poprawić kształtowanie się zgrzewu i zmniejszyć porowatość.
Nasze obudowy można w pełni dostosować do warunków przemysłowych. Wzmacniamy ich integralność konstrukcyjną, aby zapewnić odporność na wibracje i stabilność termiczną podczas ciągłej pracy. Hermetyczne obudowy chronią wrażliwe elementy w trudnych warunkach, takich jak wysokie stężenie pyłu lub wilgotność. Niestandardowe wymiary i opcje montażu umożliwiają płynną integrację z istniejącymi liniami produkcyjnymi.
Dostosowanie oprogramowania zapewnia precyzyjną kontrolę nad parametrami lasera. Operatorzy mogą regulować częstotliwość impulsów, prędkość przesuwu oraz wzory oscylacji za pomocą intuicyjnego interfejsu dotykowego. Oferujemy dostęp do interfejsu API na potrzeby automatyzacji produkcji, co umożliwia synchronizację z ramionami robotycznymi i systemami MES. Monitorowanie w czasie rzeczywistym poprawia kontrolę jakości i identyfikowalność.
Moc lasera jest dostosowywana w zależności od rodzaju i grubości materiału. Systemy mają moc od 1000 W do 6000 W, co zapewnia skalowalność w różnych zastosowaniach — od cienkich blach po elementy o dużej wytrzymałości. Modulacja mocy gwarantuje optymalne dostarczanie energii, minimalizując wniesienie ciepła przy jednoczesnej maksymalizacji głębokości penetracji.
W poniższej tabeli porównano tradycyjne metody z zaletami głębszej penetracji uzyskiwanej dzięki dostosowanym do indywidualnych potrzeb systemom Klear Laser.
| Cecha | Tradycyjne spawanie TIG/MIG | Klear Laser – co oznacza głębsza penetracja |
|---|---|---|
| Głębokość penetracji | 1–3 mm (ograniczone przez właściwości fizyczne łuku) | Do 8 mm w jednym przejściu (przy mocy 3000 W+) |
| Strefa wpływu ciepła (HAZ) | Duże, powodujące wypaczenie | Wąskie, zachowujące integralność materiału |
| Szybkość przetwarzania | Powolne, wymaga wielu przejść | Szybkie spawanie w jednym przejściu z prędkością 60–100 mm/s |
| Kompatybilność z automatyką | Umiarkowane, wymaga częstej regulacji | Wysoka, z precyzją sterowaną programowo |
| Bezpieczeństwo podłoża | Ryzyko przepalenia i zniekształcenia | Kontrolowany dopływ ciepła, bezpieczny zarówno dla cienkich, jak i grubych metali |
Możliwość dostosowania podwozia, oprogramowania i mocy lasera zapewnia niezrównaną wydajność procesu. Takie podejście ogranicza konieczność ponownej obróbki, zwiększa wydajność produkcyjną i wspiera zrównoważoną produkcję. Systemy Klear Laser zostały zaprojektowane tak, aby zastąpić przestarzałe metody czystszymi i bardziej inteligentnymi rozwiązaniami.
Kluczowe cechy i zalety
Firma Klear Laser osiąga wyjątkowo głęboką penetrację podczas spawania dzięki wysokowydajnym źródłom lasera światłowodowego. Komponenty firm JPT i Raycus zapewniają wyjątkową jakość wiązki o wartościach M² poniżej 1,2. Gwarantuje to skoncentrowane dostarczanie energii, umożliwiające precyzyjne i głębokie spoiny w grubych materiałach bez uszkodzeń termicznych.
Głowice spawalnicze typu „wobble” dynamicznie sterują ruchem plamki laserowej w celu zwiększenia głębokości penetracji. Regulowane ustawienia częstotliwości i amplitudy optymalizują rozkład ciepła w strefie spawania. Pozwala to zminimalizować wady, takie jak porowatość, oraz zapewnia spójne połączenia o wysokiej jakości w wymagających zastosowaniach przemysłowych.
| Komponent | Specyfikacja | Wpływ na głębokość penetracji |
|---|---|---|
| Źródło laserowe JPT | m² < 1,1, 500–4000 W | Wyższa gęstość energii zapewnia głębsze spoiny |
| Źródło laserowe Raycus | m² ≤ 1,2, 600–6000 W | Stały dopływ mocy zapewniający równomierną głębokość |
| Chwiejąca się głowa | Częstotliwość 0–20 Hz, amplituda 0–3 mm | Zoptymalizowany dopływ ciepła zapewniający kontrolowaną penetrację |
Zastosowania przemysłowe
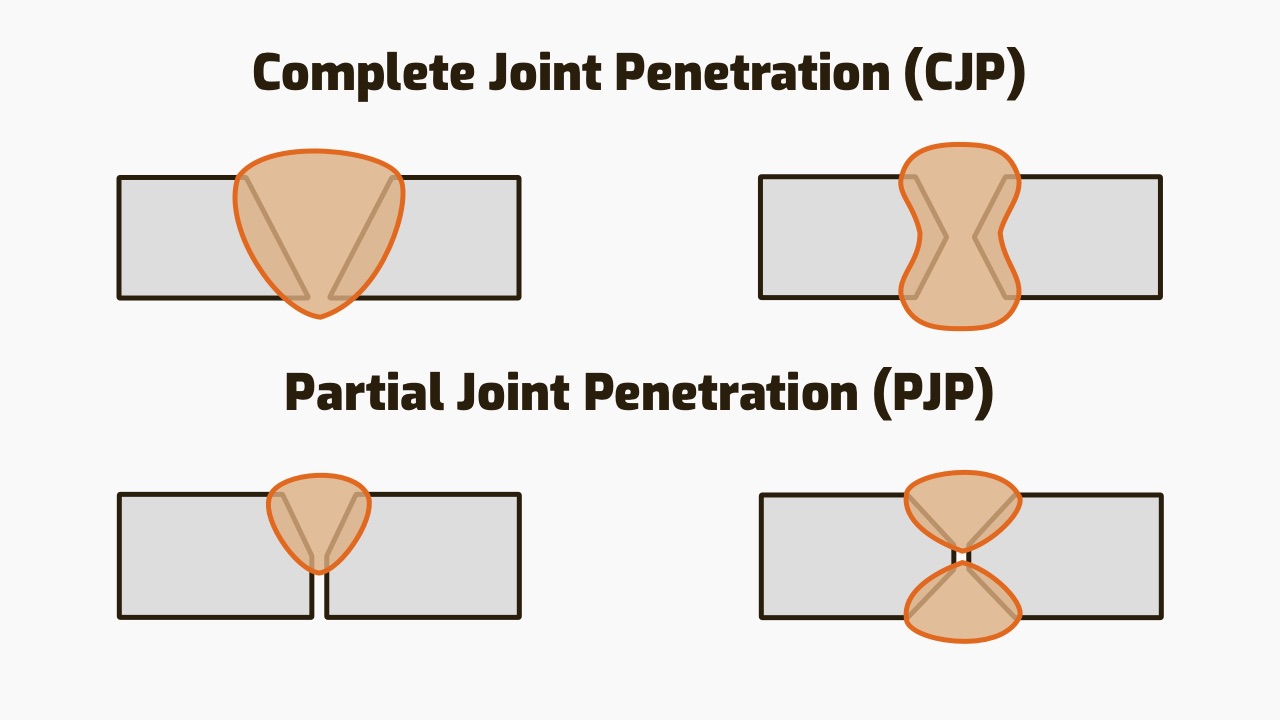
Znaczenie głębszej penetracji jest skrótem stosowanym przez inżynierów do określenia, jak głęboko pod powierzchnią jeziorko spawalnicze lasera może stopić metal podstawowy bez użycia zewnętrznego materiału wypełniającego.
Ponieważ wiązka jest skupiona w plamkę o średnicy poniżej milimetra, a otwór w spawanej powierzchni jest utrzymywany w stanie otwartym przez opary metalu, głębokość penetracji zależy przede wszystkim od jasności źródła (JPT/Raycus), amplitudy drgań oraz prędkości spawania, a nie wyłącznie od samej mocy.
W przemyśle motoryzacyjnym, lotniczym i stoczniowym termin ten jest umieszczany na arkuszach WPS w celu zagwarantowania stopienia korzenia w jednym przejściu w połączeniach o krytycznym znaczeniu dla bezpieczeństwa, co pozwala wyeliminować koszty i odkształcenia wynikające ze spawania wieloprzebiegowego.
Producenci samochodów wymagają, aby głębokość na ocynkowanej stali utwardzanej tłoczeniem wynosiła 3–6 mm, tak aby spoiny laserowe na obręczy drzwi wytrzymały uderzenie w słup z prędkością 35 mil na godzinę bez pękania w korzeniu spoiny.
W zakładach lotniczych i kosmicznych to samo sformułowanie interpretuje się jako ≥2 mm na dźwigarach skrzydłowych serii 6xxx w celu przywrócenia wytrzymałości zmęczeniowej po obróbce; w tym przypadku źródła JPT MOPA pracują z mocą 1,5 kW i oscylacją o częstotliwości 2 Hz, aby utrzymać stabilność otworu kluczowego w granicach tolerancji szczeliny wynoszącej 0,2 mm.
Zgodnie z przepisami klasyfikacyjnymi dla statków większa głębokość penetracji przekłada się na połączenia czołowe z pełną penetracją w nadbudówce z aluminium 5083 o grubości 5 mm; urządzenia Raycus o mocy 3 kW w trybie jednomodowym, pracujące z prędkością 1 m/min, zapewniają głębokość 5,5 mm przy podcięciu <0,05 mm, co spełnia wymagania certyfikatu DNV-GL dla technologii laserowo-hybrydowej bez konieczności późniejszego szlifowania.
| Sektor | Typowy materiał | Grubość (mm) | Głębokość penetracji (mm) | Zastosowane źródło lasera |
|---|---|---|---|---|
| Motoryzacja | 22MnB5 ocynkowany | 1,2 – 2,0 | 3,0 – 6,0 | JPT 2 kW, jednomodowy |
| Motoryzacja | Aluminium 6016 | 2,5 – 3,0 | 3,0 – 4,0 | Raycus 3 kW z głowicą wahliwą |
| Lotnictwo i kosmonautyka | Deska skrzydłowa 6056-T4 | 2,0 – 6,0 | 2,0 – 4,0 | JPT 1,5 kW MOPA |
| Lotnictwo i kosmonautyka | Przegroda z tytanu Ti-6Al-4V | 1,6 – 3,2 | 2,5 – 5,0 | Raycus 4 kW, tryb pojedynczy |
| Marine | Płyta 5083-H116 | 4,0 – 8,0 | 5,0 – 6,0 | Raycus 3 kW z głowicą wahliwą |
| Marine | Stal okrętowa DH36 | 5,0 – 12 | 6,0 – 10 | JPT 6 kW, jednomodowy |
Dlaczego warto wybrać Klear Laser
W firmie Klear Laser zdajemy sobie sprawę, że wartość sprzętu przemysłowego zależy od czasu jego sprawności operacyjnej. Nasza oferta opiera się na solidnej infrastrukturze wsparcia, której celem jest utrzymanie systemów spawania laserem światłowodowym oraz czyszczenia impulsowego w stanie zapewniającym najwyższą wydajność. Priorytetowo traktujemy szybką interwencję techniczną, aby zapobiegać sytuacji, w której drobne odchylenia w działaniu prowadzą do przestojów produkcyjnych.
Nasz zespół wsparcia technicznego składa się z inżynierów posiadających specjalistyczną wiedzę na temat źródeł laserowych JPT i Raycus. Korzystamy z narzędzi do zdalnej diagnostyki, aby w czasie rzeczywistym analizować takie parametry, jak szerokość impulsu i modulacja częstotliwości. Ten bezpośredni dostęp do ekspertów przeszkolonych przez producentów gwarantuje natychmiastowe rozwiązywanie złożonych problemów związanych z kalibracją głowicy spawalniczej typu „wobble” lub ustawieniami progów czyszczenia.
Nasza technologia objęta jest kompleksową gwarancją, która dotyczy przede wszystkim najbardziej newralgicznych elementów systemu. Źródło lasera i układ optyczny są objęte ochroną przed wadami produkcyjnymi, co stanowi zabezpieczenie Państwa inwestycji kapitałowej. Zakres tej gwarancji świadczy o naszym przekonaniu co do trwałości naszych maszyn nawet w warunkach intensywnej eksploatacji przemysłowej.
Szybki dostęp do części zamiennych ma kluczowe znaczenie dla utrzymania stałej głębokości wtopienia spoiny oraz jakości wykończenia powierzchni. Posiadamy krajowe zapasy materiałów eksploatacyjnych podlegających szybkiemu zużyciu, w tym miedzianych dysz, soczewek ochronnych i lusterek ogniskujących. Zapewniając dostępność tych konkretnych elementów optycznych z możliwością wysyłki tego samego dnia, minimalizujemy opóźnienia logistyczne, które zazwyczaj utrudniają realizację harmonogramów produkcyjnych.
| Wskaźnik wydajności usługi | Klear Laser Standard | Typowy standard branżowy |
|---|---|---|
| Zakres działania źródła laserowego | Bezpośrednia obsługa źródeł JPT/Raycus | Ubezpieczenie od osób trzecich lub ubezpieczenie o ograniczonym zakresie |
| Odpowiedź techniczna | < 24 godziny z dostępem dla inżynierów | 48–72 godzin za pośrednictwem działu pomocy technicznej |
| Zapasy części zamiennych | Krajowe zapasy elementów optycznych/dysz | Wysyłka bezpośrednia z zagranicy |
| Metoda diagnostyczna | Zdalna analiza parametrów | Ręczne rozwiązywanie problemów pod kierunkiem użytkownika |
| Obszar zainteresowania | Czas sprawności urządzeń przemysłowych i stabilność procesów | Wyłącznie wymiana sprzętu |
💰 Kalkulator zwrotu z inwestycji (ROI): Co oznacza „głębsza penetracja”
Gotowy do modernizacji produkcji?
Skontaktuj się z Klear Laser, aby uzyskać profesjonalne rozwiązania przemysłowe.