Przy wyborze sprzętu do spawania wiązką elektronową należy zawsze przedkładać markę źródła laserowego (JPT/Raycus) nad samą moc w watach, aby zapewnić długotrwałą niezawodność.
Urządzenia do spawania wiązką elektronów: dane techniczne
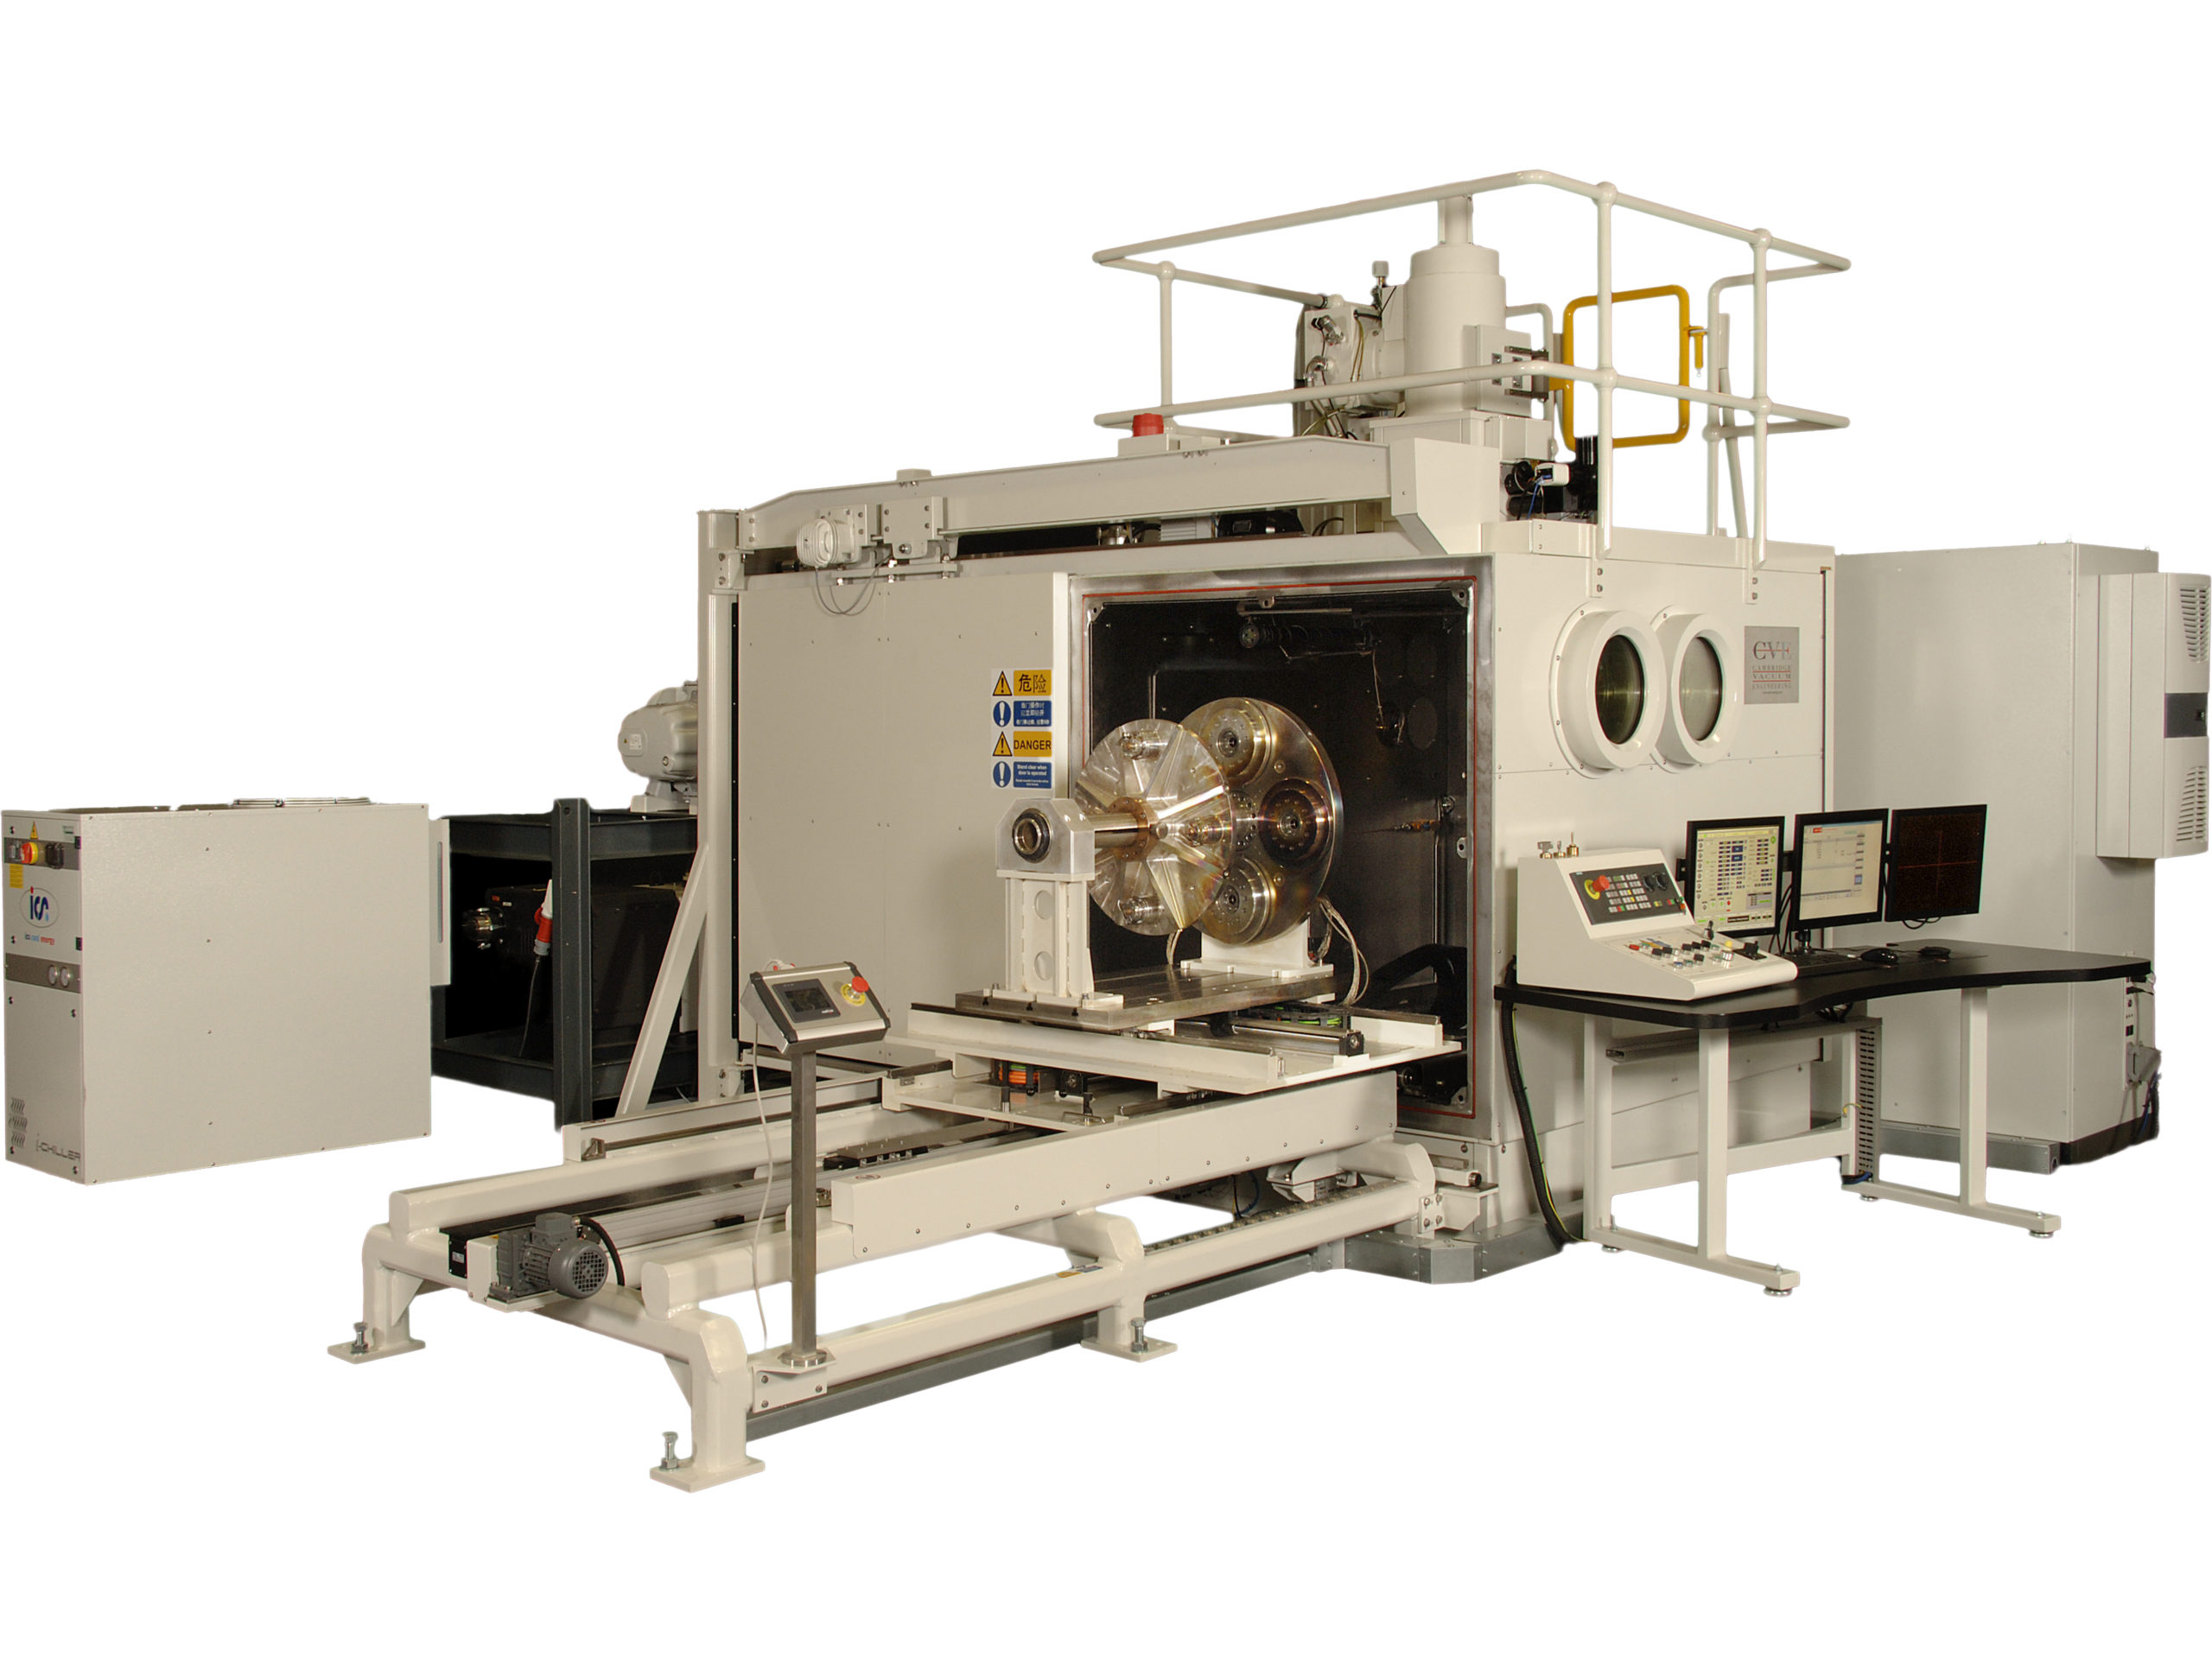
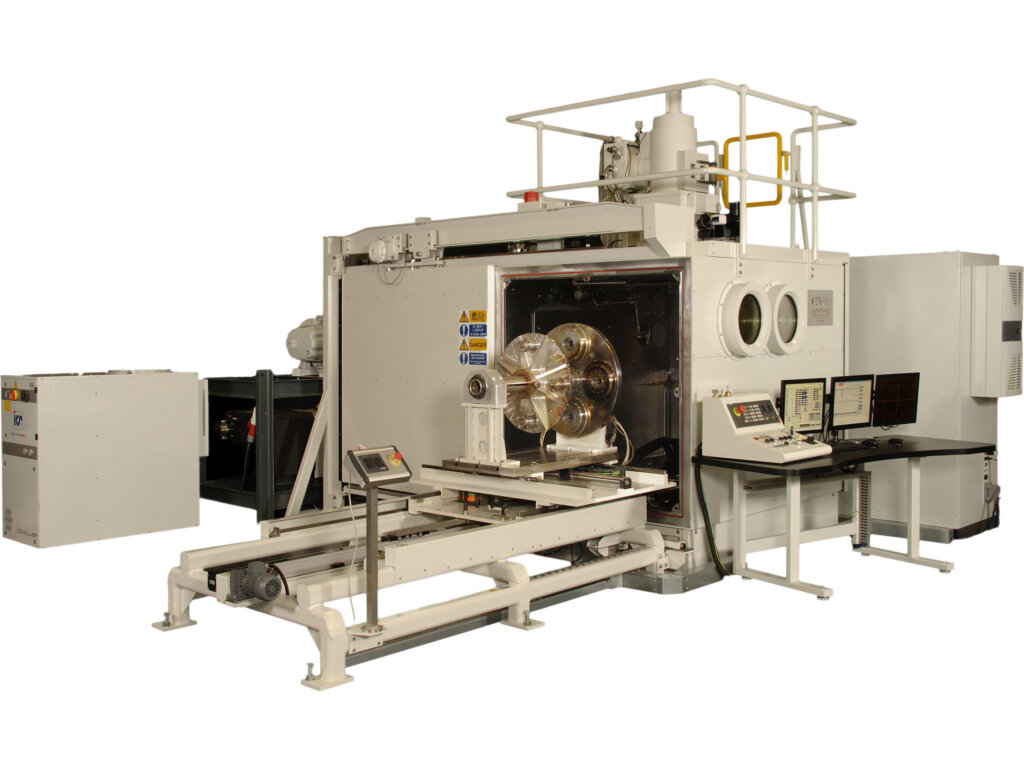
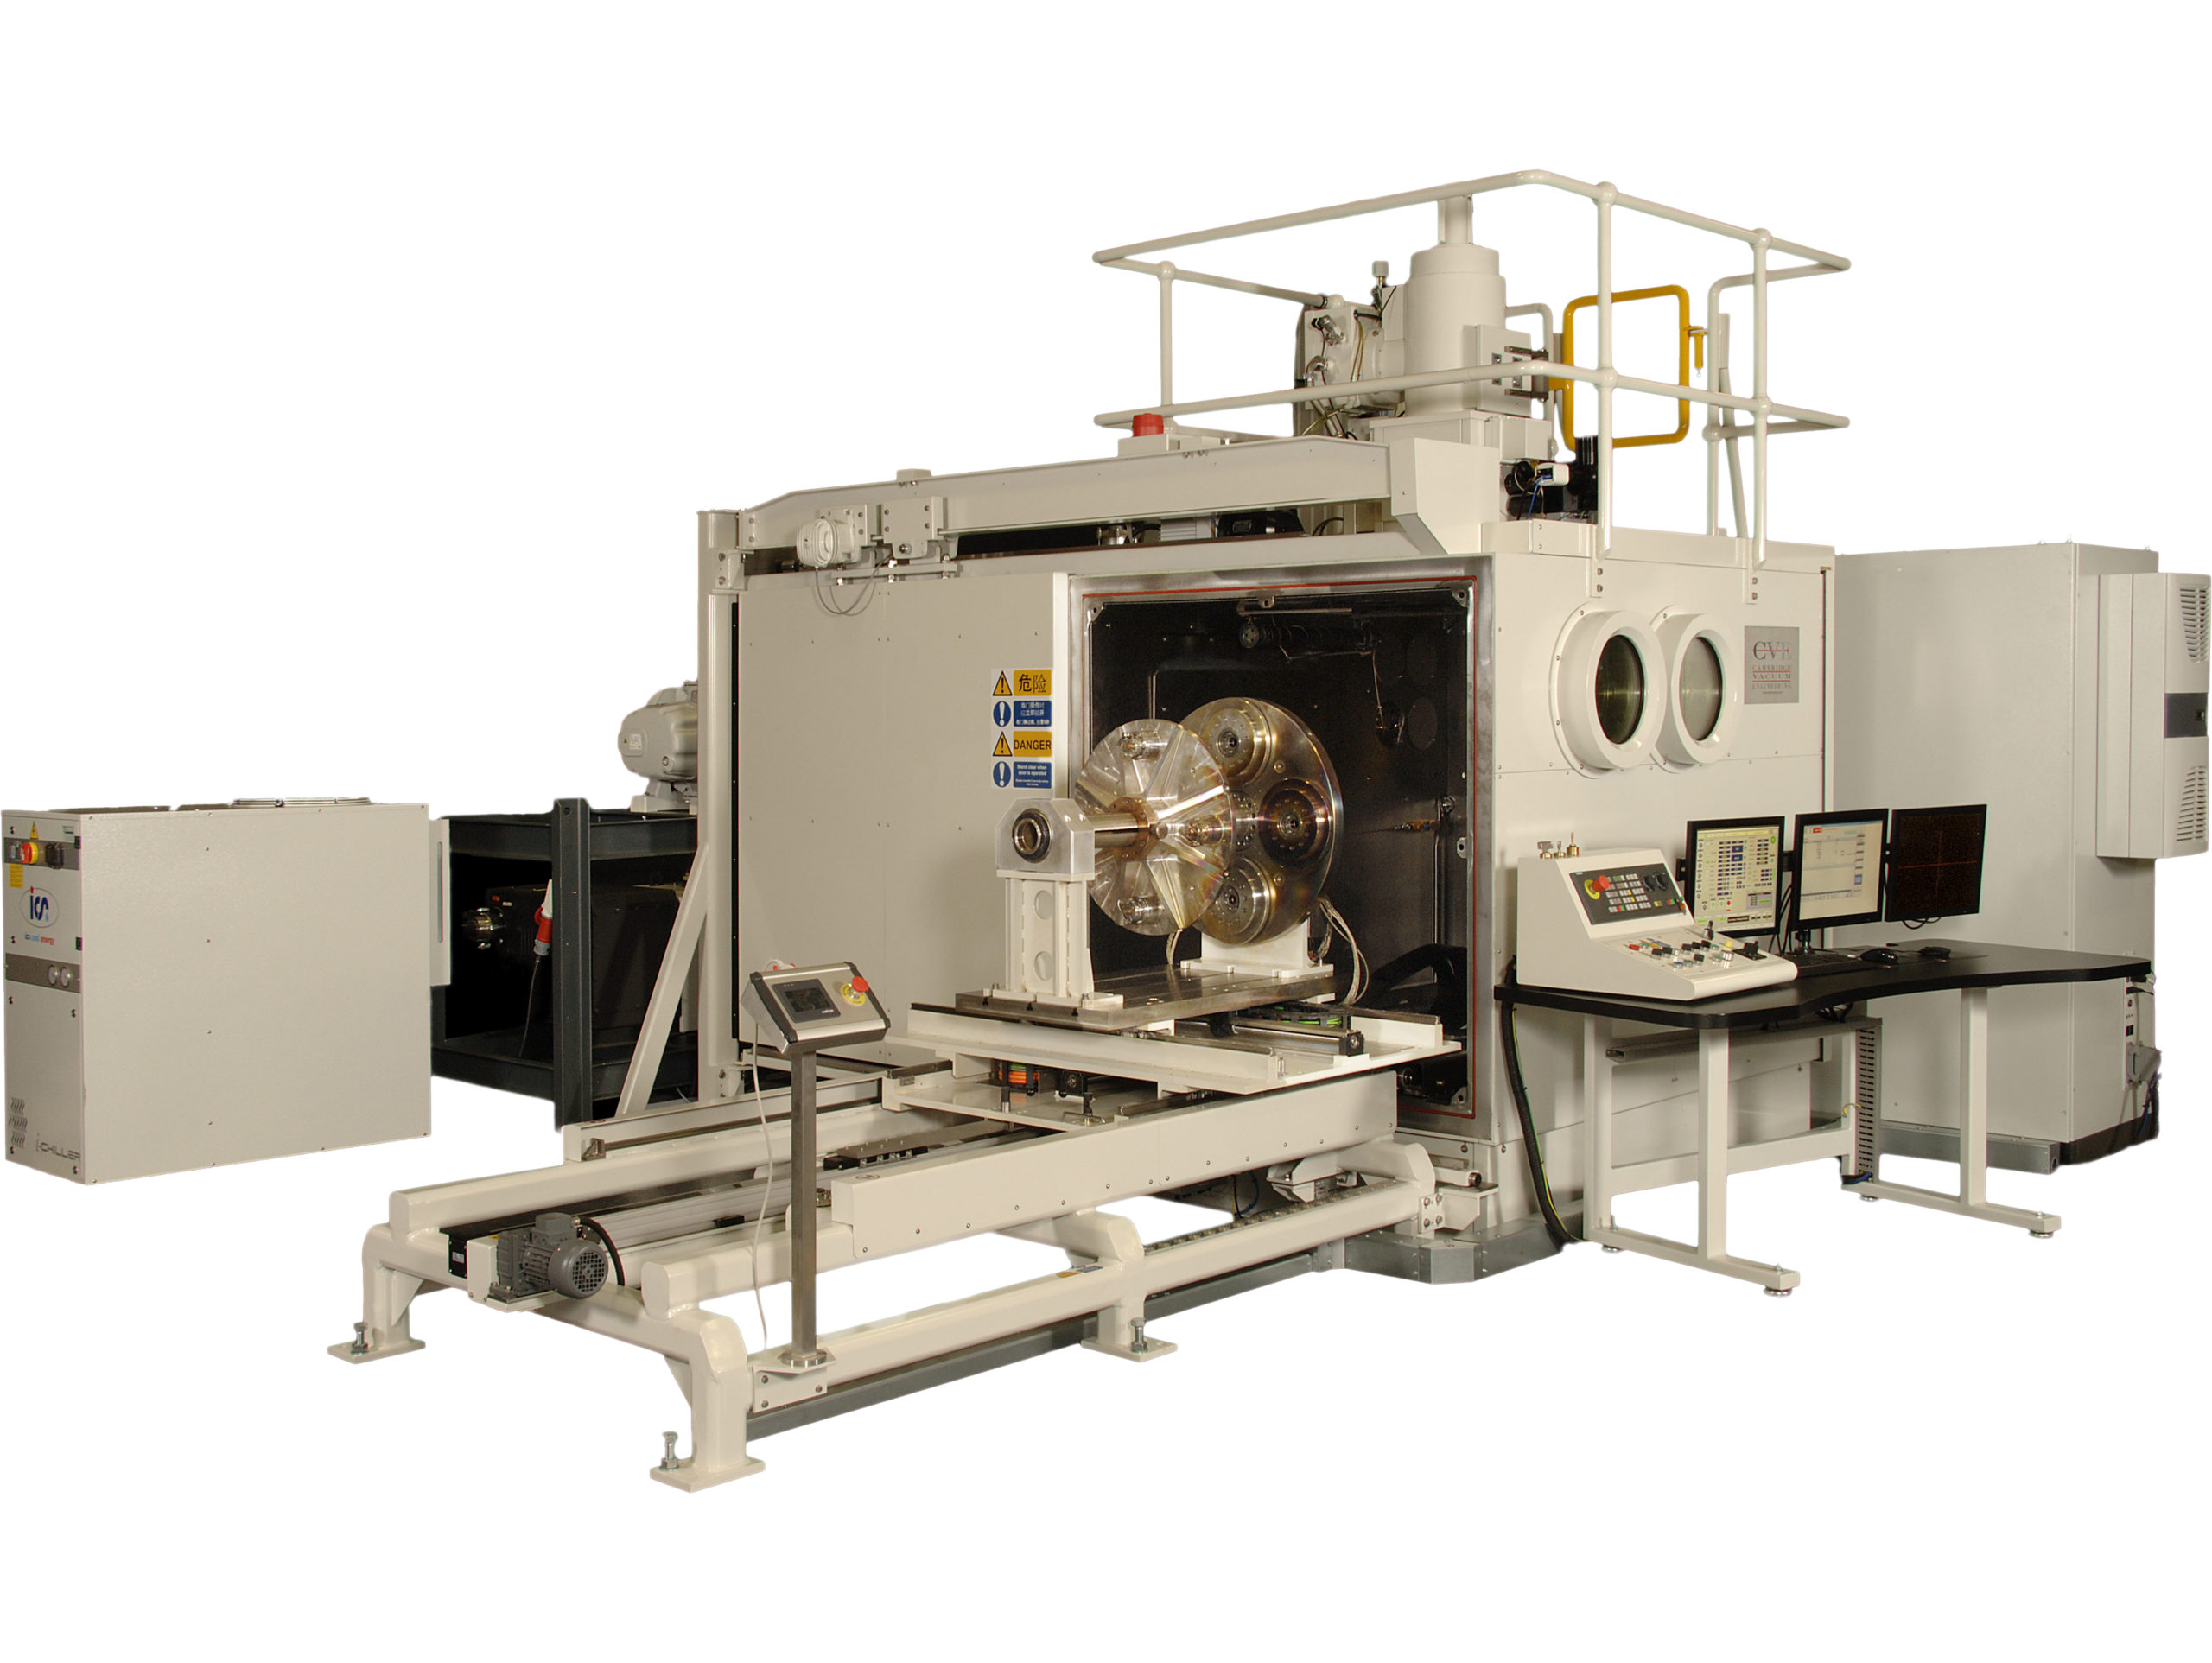
Spawanie wiązką elektronów (EBW) odbywa się w środowisku próżniowym i nie opiera się na długościach fal optycznych, jak w przypadku spawania laserowego. Zamiast fotonów w procesie EBW wykorzystuje się skupioną wiązkę elektronów o dużej prędkości, która wytwarza ciepło dzięki energii kinetycznej. Ta zasadnicza różnica eliminuje obawy związane z współczynnikiem odbicia lub pochłaniania materiału, które wynikają z długości fal laserowych, takich jak 1064 nm w laserach światłowodowych.
Energia impulsu nie jest podstawowym parametrem w konwencjonalnym spawaniu wiązką elektronową (EBW), ponieważ technika ta zazwyczaj działa w trybie ciągłym. Jednak w wariantach wykorzystujących impulsową wiązkę elektronową energię impulsu można modulować w celu regulacji głębokości penetracji i wniesienia ciepła. Umożliwia to precyzyjne spawanie elementów o cienkich ściankach bez przebicia, co znajduje zastosowanie w przemyśle lotniczym i kosmicznym oraz w produkcji urządzeń medycznych.
Chłodzenie w systemach EBW ma kluczowe znaczenie ze względu na wysokie gęstości mocy oraz ograniczenia związane z komorą próżniową. W systemach tych stosuje się zamknięty obieg chłodzenia wodnego dla działa elektronowego, cewek skupiających oraz stołu roboczego. Środowisko próżniowe ogranicza chłodzenie konwekcyjne, dlatego zarządzanie temperaturą opiera się w dużej mierze na przewodzeniu i promieniowaniu, co wymaga starannego zaprojektowania uchwytów mocujących oraz synchronizacji cykli.
W porównaniu z tradycyjnymi metodami, takimi jak spawanie łukowe czy oporowe, technologia EBW zapewnia lepszy stosunek głębokości do szerokości oraz minimalne odkształcenia. W przeciwieństwie do impulsowego czyszczenia lub spawania laserowego nie wiąże się ona z ryzykiem uszkodzenia podłoża spowodowanego rozproszonym światłem lub nadmierną szerokością impulsu, wymaga jednak rozbudowanej infrastruktury do pracy w próżni i przy wysokim napięciu.
| Parametr | Tradycyjne spawanie łukowe | Spawanie oporowe | Spawanie wiązką elektronów (EBW) |
|---|---|---|---|
| Środowisko | Powietrze atmosferyczne | Powietrze atmosferyczne | Wymagana wysoka próżnia |
| Głębokość penetracji | Umiarkowane (ograniczone łukiem) | Płytki | Bardzo głębokie, do 300 mm w stali |
| Strefa wpływu ciepła (HAZ) | Duży | Umiarkowany | Bardzo mały |
| Metoda chłodzenia | Powietrze lub konwekcja wymuszona | Elektrody chłodzone wodą | Woda w obiegu zamkniętym + promieniowanie |
| Źródło energii | Łuk elektryczny | Prąd przepływający przez styk | Skoncentrowana wiązka elektronów |
| Precyzja i kontrola | Niski | Średni | Bardzo wysoki |
| Bezpieczeństwo podłoża | Ryzyko utleniania i zniekształcenia | Możliwe przywieranie elektrody | Brak zanieczyszczeń, minimalne zniekształcenia |
| Zastosowanie energii impulsowej | NIE DOTYCZY | NIE DOTYCZY | Z możliwością regulacji w trybie impulsowym |
Technologia EBW sprawdza się doskonale w zastosowaniach wymagających wysokiej precyzji i niezawodności, w których kluczowe znaczenie mają głęboka penetracja i czyste połączenia metalurgiczne. Jednak ze względu na wysokie wymagania infrastrukturalne jest ona mniej elastyczna niż spawanie laserem światłowodowym w przypadku linii produkcyjnych. Dla producentów takich jak Klear Laser systemy laserowe światłowodowe z źródłami JPT lub Raycus zapewniają równowagę między głębokością penetracji, możliwością spawania z drganiem oraz wydajnością operacyjną — bez ograniczeń związanych z próżnią.
Kluczowe cechy i zalety
Firma Klear Laser nie produkuje urządzeń do spawania wiązką elektronową. Spawanie wiązką elektronową odbywa się w warunkach próżniowych i wykorzystuje elektrony o wysokiej energii, co całkowicie odbiega od naszych technologii laserowych. Specjalizujemy się w spawaniu laserem światłowodowym oraz systemach czyszczenia laserowego impulsowego do zastosowań przemysłowych.
Nasze spawarki laserowe z włóknem optycznym są wyposażone w źródła laserowe firm JPT lub Raycus, które zapewniają doskonałą stabilność energii. Komponenty te umożliwiają głęboką penetrację przy minimalnych odkształceniach termicznych. Precyzyjne głowice spawalnicze z funkcją drgań poprawiają tolerancję połączeń i ograniczają liczbę wad w produkcji wymagającej wysokiej precyzji.
| Model | Moc wyjściowa | Źródło lasera | Głębokość penetracji (stal) | Chybotliwa głowica spawalnicza |
|---|---|---|---|---|
| KL-WF-1000 | 1000W | JPT | Do 3 mm | Standard |
| KL-WF-2000 | 2000W | Raycus | Do 5 mm | Opcjonalnie |
| KL-WF-3000 | 3000W | Raycus | Do 8 mm | Standard |
Systemy te są zoptymalizowane pod kątem przemysłu motoryzacyjnego, lotniczego i medycznego. Zintegrowana głowica wahadłowa zapewnia stałą jakość spoin na elementach o skomplikowanej geometrii. Źródła JPT i Raycus gwarantują długotrwałą niezawodność w wymagających warunkach produkcyjnych.
Zastosowania przemysłowe
Urządzenia do spawania wiązką elektronów dominują w sektorze lotniczym, ponieważ środowisko próżniowe eliminuje tlen, zapewniając tytanowym tarczom wentylatorowym i obudowom turbin z Inconelu połączenia o zerowej porowatości na głębokości 40 mm przy odkształceniu mniejszym niż 0,2 mm. Te same maszyny służą do produkcji aluminiowo-litowych zbiorników kriogenicznych dla rakiet nośnych, w których strefa spoiny zachowuje 95 % wytrzymałości zmęczeniowej metalu macierzystego. Spawarki laserowe Klear o mocy 6 kW, wykorzystujące laser światłowodowy, osiągają obecnie taką samą wydajność w powietrzu atmosferycznym, eliminując z budżetu koszt komory próżniowej o objętości $2 M, zapewniając jednocześnie 3 mm penetracji stali nierdzewnej przy prędkości 2 m min⁻¹.
W przemyśle stoczniowym urządzenia EB są umieszczane w szczelnych lufach o długości 30 m w celu łączenia profili stalowych HY-80 bez użycia materiału wypełniającego, co pozwala ograniczyć strefy wpływu ciepła do poniżej 1 mm, dzięki czemu kadłub zachowuje swoją odporność balistyczną. Stocznie przechodzą jednak na lasery światłowodowe Klear z głowicą wahliwą, które spawają blachę DH-36 o grubości 12 mm w jednym przejściu z osłoną argonową – bez próżni, bez 3-godzinnego opróżniania komory i przy zużyciu energii niższym o 70 %. W rezultacie uzyskuje się połączenie okrętowe klasy A, które spełnia wymagania testów korozyjnych MIL-STD-2035, a jednocześnie skraca czas produkcji z dni do godzin.
Na liniach montażowych w przemyśle motoryzacyjnym wykorzystuje się kolumny EB umieszczone w komorach heretycznych do zgrzewania martyencyjnych relingów dachowych ze stali borowej o grubości 1,2 mm z prędkością 60 m min⁻¹, uzyskując wytrzymałość na skręcanie, która zapewnia wsparcie dla zestawu akumulatorów w przypadku zderzenia bocznego. Jednak koszt cyklu tej komory próżniowej wynosi $0,40 na jedno zgrzewanie; Stacja czyszczenia laserowego impulsowego firmy Klear najpierw usuwa powłokę elektroforetyczną, a następnie nasze źródło JPT o mocy 4 kW wykonuje spawanie na zakładkę w 0,8 s z amplitudą oscylacji wynoszącą 2 µm — bez komory, przy nakładach kapitałowych mniejszych o 30 % oraz zapewniając pełną odporność pojazdu elektrycznego na zderzenia.
| Typowe zastosowanie EB | Materiał macierzysty | Grubość (mm) | Pełna wytrzymałość na rozciąganie po spawaniu (MPa) | Alternatywa dla lasera światłowodowego firmy Klear |
|---|---|---|---|---|
| Obudowa silnika odrzutowego | Inconel 718 | 4–10 | 1 240 | Wahanie 6 kW, osłona Ar |
| Kadłub łodzi podwodnej | Stal HY-80 | 15–30 | 820 | 8 kW, obustronne, podgrzewanie wstępne do 0 °C |
| Słupek B pojazdu elektrycznego | 22MnB5 | 1,2–2,0 | 1 500 | 4 kW, cykl impulsowy 0,8 s |
| Narożnik zbiornika LNG | 5083-O Al | 8–12 | 310 | 3 kW, częstotliwość 50 Hz, osłona typu „He” |
Dlaczego warto wybrać Klear Laser
W firmie Klear Laser zdajemy sobie sprawę, że niezawodność przemysłowa ma kluczowe znaczenie przy wdrażaniu zaawansowanych systemów spawania laserowego światłowodowego do linii produkcyjnej. Nasz zespół wsparcia technicznego składa się z inżynierów specjalizujących się w zawiłościach związanych ze źródłami laserowymi marek JPT i Raycus. Zapewniamy natychmiastową pomoc w zakresie konfiguracji parametrów, aby zagwarantować optymalną penetrację spoiny oraz stałą jakość spoiny.
Nasza polityka gwarancyjna ma na celu ochronę kluczowych technologii, które zapewniają wydajność Państwa produkcji. Oferujemy kompleksową ochronę kluczowych podzespołów, a konkretnie generatora laserowego i głowicy spawalniczej typu „wobble”, aby zminimalizować ryzyko związane z intensywnym użytkowaniem w warunkach przemysłowych. Ta solidna gwarancja zapewnia, że Państwa sprzęt zachowa swoją precyzję i stabilność mocy przez długie cykle eksploatacyjne.
Aby zagwarantować nieprzerwaną pracę, utrzymujemy kompletny asortyment niezbędnych części zamiennych i materiałów eksploatacyjnych. Nasze zapasy obejmują wysokiej jakości miedziane dysze, soczewki ochronne oraz końcówki podające drut, które są skalibrowane pod kątem naszych konkretnych systemów optycznych. Stosowanie oryginalnych części firmy Klear Laser zapobiega osłabieniu wiązki i zapewnia długą żywotność optyki głowicy spawalniczej.
| Kategoria komponentów | Standardowa ochrona | Zakres techniczny |
|---|---|---|
| Źródło laserowe (JPT/Raycus) | 24 miesiące | Obejmuje spadek mocy, awarie modułów oraz stałą jakość wiązki. |
| Chybotliwa głowica spawalnicza | 12 miesięcy | Obejmuje silniki galwanometryczne, optykę wewnętrzną oraz mechanizmy oscylacji wiązki. |
| Agregat chłodniczy przemysłowy | 12 miesięcy | Obejmuje integralność sprężarki oraz stabilność regulacji termicznej przy wysokich cyklach pracy. |
| Materiały eksploatacyjne | Po przyjeździe | W zestawie znajdują się miedziane dysze i prowadnice ochronne; gwarantujemy, że w momencie dostawy produkt jest wolny od wad. |
💰 Kalkulator zwrotu z inwestycji: Urządzenia do spawania wiązką elektronów
Gotowy do modernizacji produkcji?
Skontaktuj się z Klear Laser, aby uzyskać profesjonalne rozwiązania przemysłowe.