При выборе технологии лазерной сварки для обеспечения долгосрочной надежности всегда отдавайте предпочтение бренду источника лазерного излучения (JPT/Raycus), а не номинальной мощности.
Как работает лазерная сварка: качество изготовления
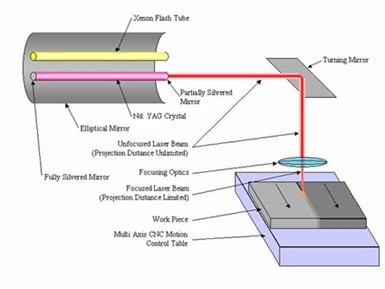
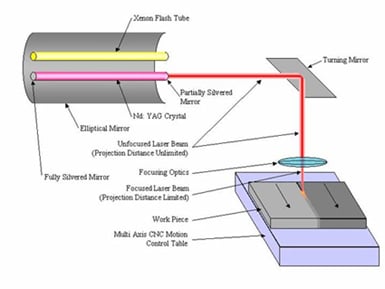
При лазерной сварке используется сфокусированный луч высокой интенсивности для соединения металлических деталей с глубоким провалом и минимальным тепловым воздействием. В процессе используются волоконные лазерные источники, как правило, производства JPT или Raycus, обеспечивающие стабильную мощность и длительный срок службы. Сварочные головки с колебаниями луча улучшают заполнение зазоров и снижают пористость за счёт колебаний луча по точно заданным траекториям. Это повышает стабильность качества сварных швов, особенно на автоматизированных производственных линиях.
Испытания на старение имеют решающее значение для обеспечения долгосрочной надежности лазерных сварных соединений. Образцы подвергаются термоциклированию, вибрационным нагрузкам и испытаниям на растяжение для имитации многолетнего эксплуатационного износа. Эти испытания позволяют проверить целостность соединения в экстремальных условиях и убедиться в том, что сварной шов не подвергается преждевременному износу. Кроме того, ведется постоянный мониторинг стабильности качества луча во времени с целью выявления признаков износа лазерного источника.
Анализ луча осуществляется с помощью систем мониторинга в режиме реального времени, которые отображают плотность мощности, положение фокуса и профиль луча. Такие устройства, как профилометры луча и тепловизионные камеры, выявляют отклонения в работе лазера до того, как они повлияют на качество сварки. Эти данные гарантируют, что луч остается в пределах жестких допусков по соотношению глубины к ширине и стабильности «ключевого отверстия».
Протоколы контроля качества (КК) включают текущий контроль по методике 100% с использованием систем машинного зрения и спектроскопии. Любая аномалия вызывает немедленное оповещение, что позволяет принять корректирующие меры без остановки производства. Для критически важных сварных швов применяются методы неразрушающего контроля (НК), такие как рентгеновский или ультразвуковой контроль, с целью проверки внутренней структуры и отсутствия трещин или пустот.
Ниже приводится сравнение традиционных методов сварки и современной лазерной сварки:
| Параметр | Традиционная дуговая сварка | Сварка лазерным лучом (система Klear Laser) |
|---|---|---|
| Тепловая мощность | Высокий, что приводит к значительным искажениям | Низкая температура, с точным регулированием и минимальной зоной термического влияния |
| Глубина проникновения | Ограниченный, как правило, 3–5 мм | До 10 мм за один проход при высоком соотношении сторон |
| Скорость сварки | 10–30 мм/с | 50–200 мм/с в зависимости от материала и толщины |
| Мониторинг источника пучка | Не применимо | Анализ пучка в режиме реального времени с помощью диагностических систем JPT/Raycus |
| Преодоление разрыва | Толерантность обусловлена наполнителем | Улучшенная конструкция за счет колеблющихся сварочных головок (зазоры ±0,2 мм) |
| Метод контроля качества | Визуальный осмотр и рентгеновский контроль после обработки | 100% — линейный мониторинг с обнаружением дефектов на основе искусственного интеллекта |
| Результаты испытаний на старение | Подвержен появлению микротрещин при термоциклировании | Высокая усталостная прочность, выдерживает более 1 000 часов циклов |
Эти достижения гарантируют, что лазерная сварка соответствует самым высоким стандартам в автомобильной, аэрокосмической и энергетической отраслях. Компания Klear Laser интегрирует данные о старении оборудования и аналитику луча в модели профилактического технического обслуживания. Такой проактивный подход позволяет максимально увеличить время безотказной работы и гарантирует, что каждый сварной шов соответствует стандартам качества ISO 13849 и AS9100.
Ключевые особенности и преимущества
Компания Klear Laser использует высококлассные волоконные лазерные источники JPT и Raycus, обеспечивающие непревзойденную надежность и эффективность. Эти источники обеспечивают точное регулирование энергии с качеством луча (M²) ниже 1,2, что гарантирует глубокое проникновение и минимальные тепловые деформации. Компоненты промышленного класса гарантируют стабильную работу в суровых производственных условиях.
Их усовершенствованные сварные головки с колебательным механизмом динамически регулируют колебания луча, что позволяет устранить такие дефекты, как пористость и брызги. Регулируемая частота (0–1000 Гц) и амплитуда (0–5 мм) обеспечивают бесшовную сварку сложных соединений и несовместимых материалов. Эта технология значительно улучшает внешний вид сварного шва и повышает прочность конструкции.
Встроенная система водяного охлаждения с замкнутым контуром обеспечивает термическую стабильность при непрерывной работе. Это предотвращает снижение производительности и гарантирует стабильное качество сварки на протяжении длительных производственных циклов. Система рассчитана на круглосуточное промышленное использование без простоев.
| Компонент | Технические характеристики | Выгода |
|---|---|---|
| Источник лазерного излучения | JPT/Raycus 1000–6000 Вт | Высокая эффективность, минимальные затраты на техническое обслуживание, стабильная производительность |
| Качество луча (м²) | <1,2 | Более четкая фокусировка, большая глубина проникновения |
| Качающаяся голова | Частота 0–1000 Гц, амплитуда 0–5 мм | Устраняет зазоры, уменьшает количество брызг, обеспечивает более гладкие сварные швы |
| Система охлаждения | Водооборотное система с замкнутым контуром | Обеспечивает термическую стабильность при круглосуточной работе |
Промышленное применение
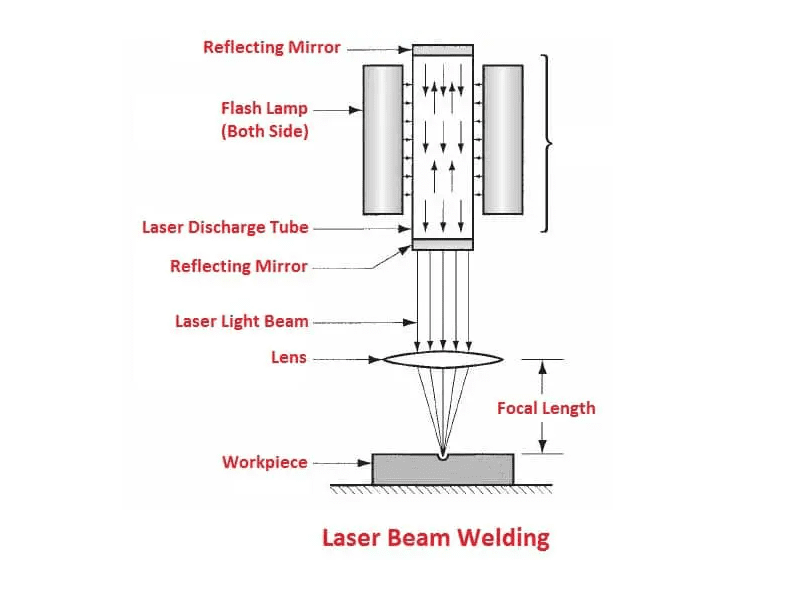
При лазерной сварке луч высокоплотного волоконного лазера — как правило, источника JPT или Raycus — фокусируется в точку диаметром 25–50 мкм, которая плавит соприкасающиеся поверхности с точностью до миллисекунд. Головка с сервоприводом, обеспечивающая колебания луча, перемещает луч из стороны в сторону на 0–4 мм, расширяя «замочную скважину» и позволяя газу выходить; это позволяет исключить пористость в алюминиевых корпусах лодок, удерживать деформацию на уровне менее 0,05 мм на автомобильных стойках из стали 22MnB5 и обеспечивать провар 3 мм на аэрокосмических стрингерах серии 6 за один проход.
На линиях по производству кузовов автомобилей та же самая головка «3-в-1» переключается с стыковой сварки без зазора оцинкованной прессованной стали толщиной 1,2 мм на угловую сварку батарейных лотков со скоростью 4 м/мин, при этом амплитуда колебаний настраивается для заполнения зазоров шириной 0,3 мм без присадочного материала. Производители судов используют этот процесс под палубой для соединения листов 5083-H116 толщиной до 0,8 мм с зоной термического влияния всего 0,2 мм, при этом прямолинейность после сварки остается в пределах требований Lloyd’s Register, поэтому повторная прокатка не требуется. Поставщики первого уровня в аэрокосмической отрасли выполняют автогенный ремонт лопаток вентилятора из Ti-6Al-4V толщиной 2,0 мм; пиковая интенсивность лазера 0,8 кВт/мкм² обеспечивает соотношение глубины к ширине 3 мм, что соответствует требованиям AMS 2680 к усталостной прочности без последующей термической обработки HIP.
| Общий сустав | Типичный сплав | Диапазон толщины | Скорость сварки | Защитный газ | Нужна ли обработка после термообработки? |
|---|---|---|---|---|---|
| Автоматический шов на крыше | Покрытие из 22MnB5 + Al-Si | 1,0–1,5 мм | 4,5 м/мин | Ar 20 л/мин | Отсутствует, искажение <0,05 мм |
| Связующий элемент лотка аккумулятора | 3003 + 0,8 % Cu | 1,5–2,0 мм | 3,0 м/мин | 15 л/мин | Нет, герметичный путь |
| Аэрокосмический стрингера | 6061-T6 | 1,6–2,5 мм | 2,0 м/мин | 30 л/мин | 180 °C/2 ч — снятие остаточных напряжений |
| Палубная плита для морских судов | 5083-H116 | 3,0–5,0 мм | 1,2 м/мин | Он 25 л/мин | Нет, одобрено компанией «Ллойдс» |
| Ремонт лопастей вентилятора Ti | Ти-6Ал-4В | Наслоение толщиной 2,0 мм | 0,8 м/мин | 40 л/мин | 600 °C/4 ч — термическая обработка HIP |
Почему стоит выбрать Klear Laser
В компании Klear Laser мы понимаем, что незапланированные простои на производстве представляют собой самую серьезную угрозу для эффективности вашей деятельности. Наше конкурентное преимущество основано на надежной технической поддержке, которая гарантирует работу ваших систем волоконно-лазерной сварки и импульсной очистки с максимальной эффективностью. К послепродажному обслуживанию мы подходим с той же инженерной точностью, что и к разработке наших оптических систем и воббл-головок.
Наша гарантийная программа разработана для обеспечения полной уверенности в эксплуатации оборудования в условиях интенсивной промышленной эксплуатации. Гарантия распространяется на критически важные дорогостоящие компоненты, в том числе лазерные источники JPT или Raycus, а также на сложную внутреннюю механику лазерной головки. Такое всеобъемлющее покрытие гарантирует, что ваши капиталовложения останутся надежным активом на протяжении всего срока эксплуатации.
Техническую поддержку оказывают инженеры, глубоко разбирающиеся в физике распространения лазерного луча и взаимодействия с подложкой. Вы получаете прямой доступ к экспертам, способным решать сложные проблемы, связанные с глубиной провара сварного шва или модуляцией ширины импульса для удаления ржавчины. Мы уделяем первостепенное внимание быстрой диагностике и эффективным решениям, чтобы обеспечить бесперебойную работу ваших производственных линий.
Мы поддерживаем значительные запасы запасных частей на территории страны, чтобы задержки в цепочке поставок не сказывались на объемах вашего производства. Необходимые расходные материалы, такие как защитные стекла, фокусирующие линзы и медные форсунки, всегда имеются в наличии и готовы к немедленной отправке. Такая логистическая стратегия гарантирует, что плановое техническое обслуживание никогда не приведет к длительной остановке производства.
| Сервисная составляющая | Общий отраслевой стандарт | Преимущества Klear Laser |
|---|---|---|
| Гарантия поставщика | Ограниченная гарантия сроком на 1 год | Подробная информация об источниках JPT/Raycus |
| Техническая поддержка | Специалисты по работе с клиентами общего профиля | Специалисты по применению лазерной техники |
| Наличие запчастей | Товары, находящиеся в ожидании поступления, или поставляемые напрямую от поставщика | Товары в наличии для немедленной отгрузки |
| Решение проблем | Основные операции по замене аппаратных компонентов | Углубленный анализ параметров луча и оптики |
💰 Калькулятор рентабельности инвестиций: как работает лазерная сварка
Готовы ли вы модернизировать свое производство?
Обратитесь в компанию Klear Laser за профессиональными решениями для промышленности.