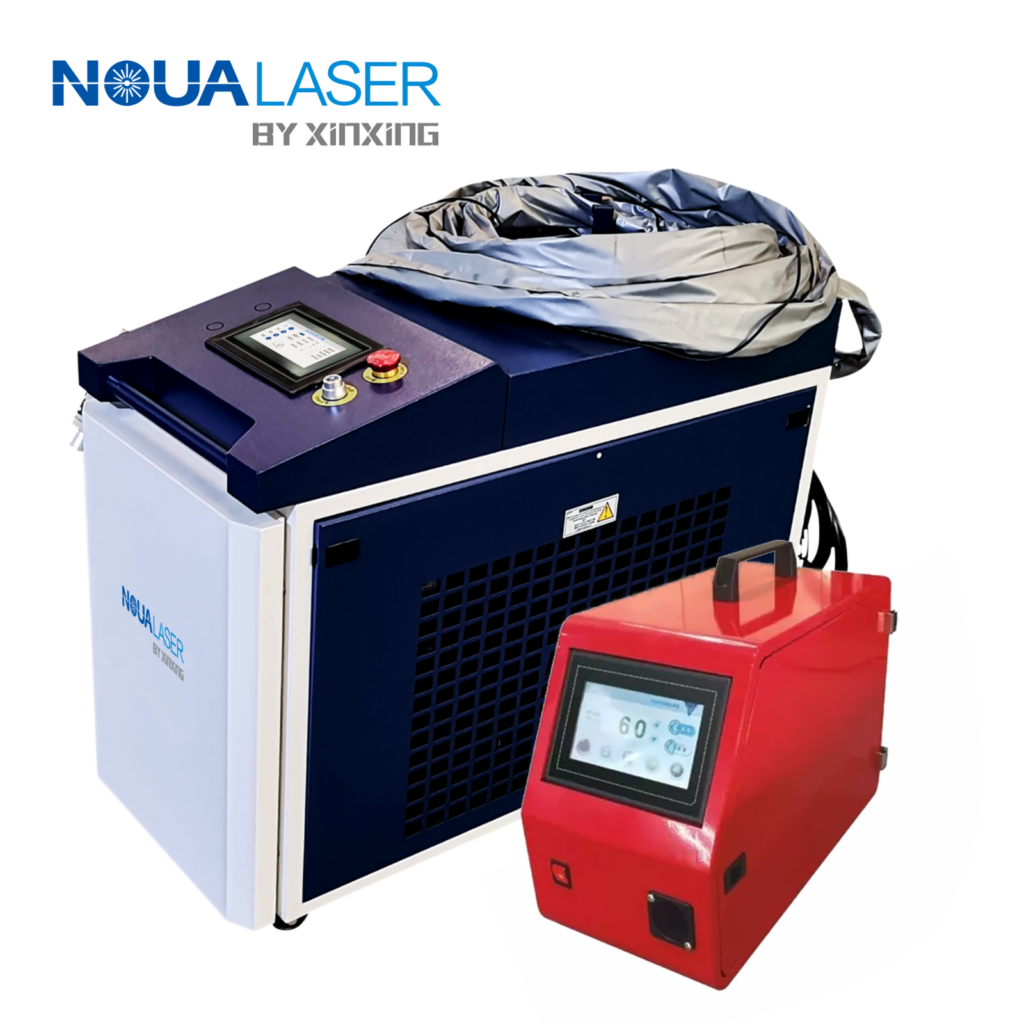
Al elegir un equipo 3 en 1 (desoxidación, corte y soldadura), hay que dar siempre prioridad a la marca de la fuente láser (JPT/Raycus) frente a la potencia nominal, para garantizar la fiabilidad a largo plazo.
3 en 1 / Eliminación de óxido / Corte / Soldadura: Especificaciones técnicas
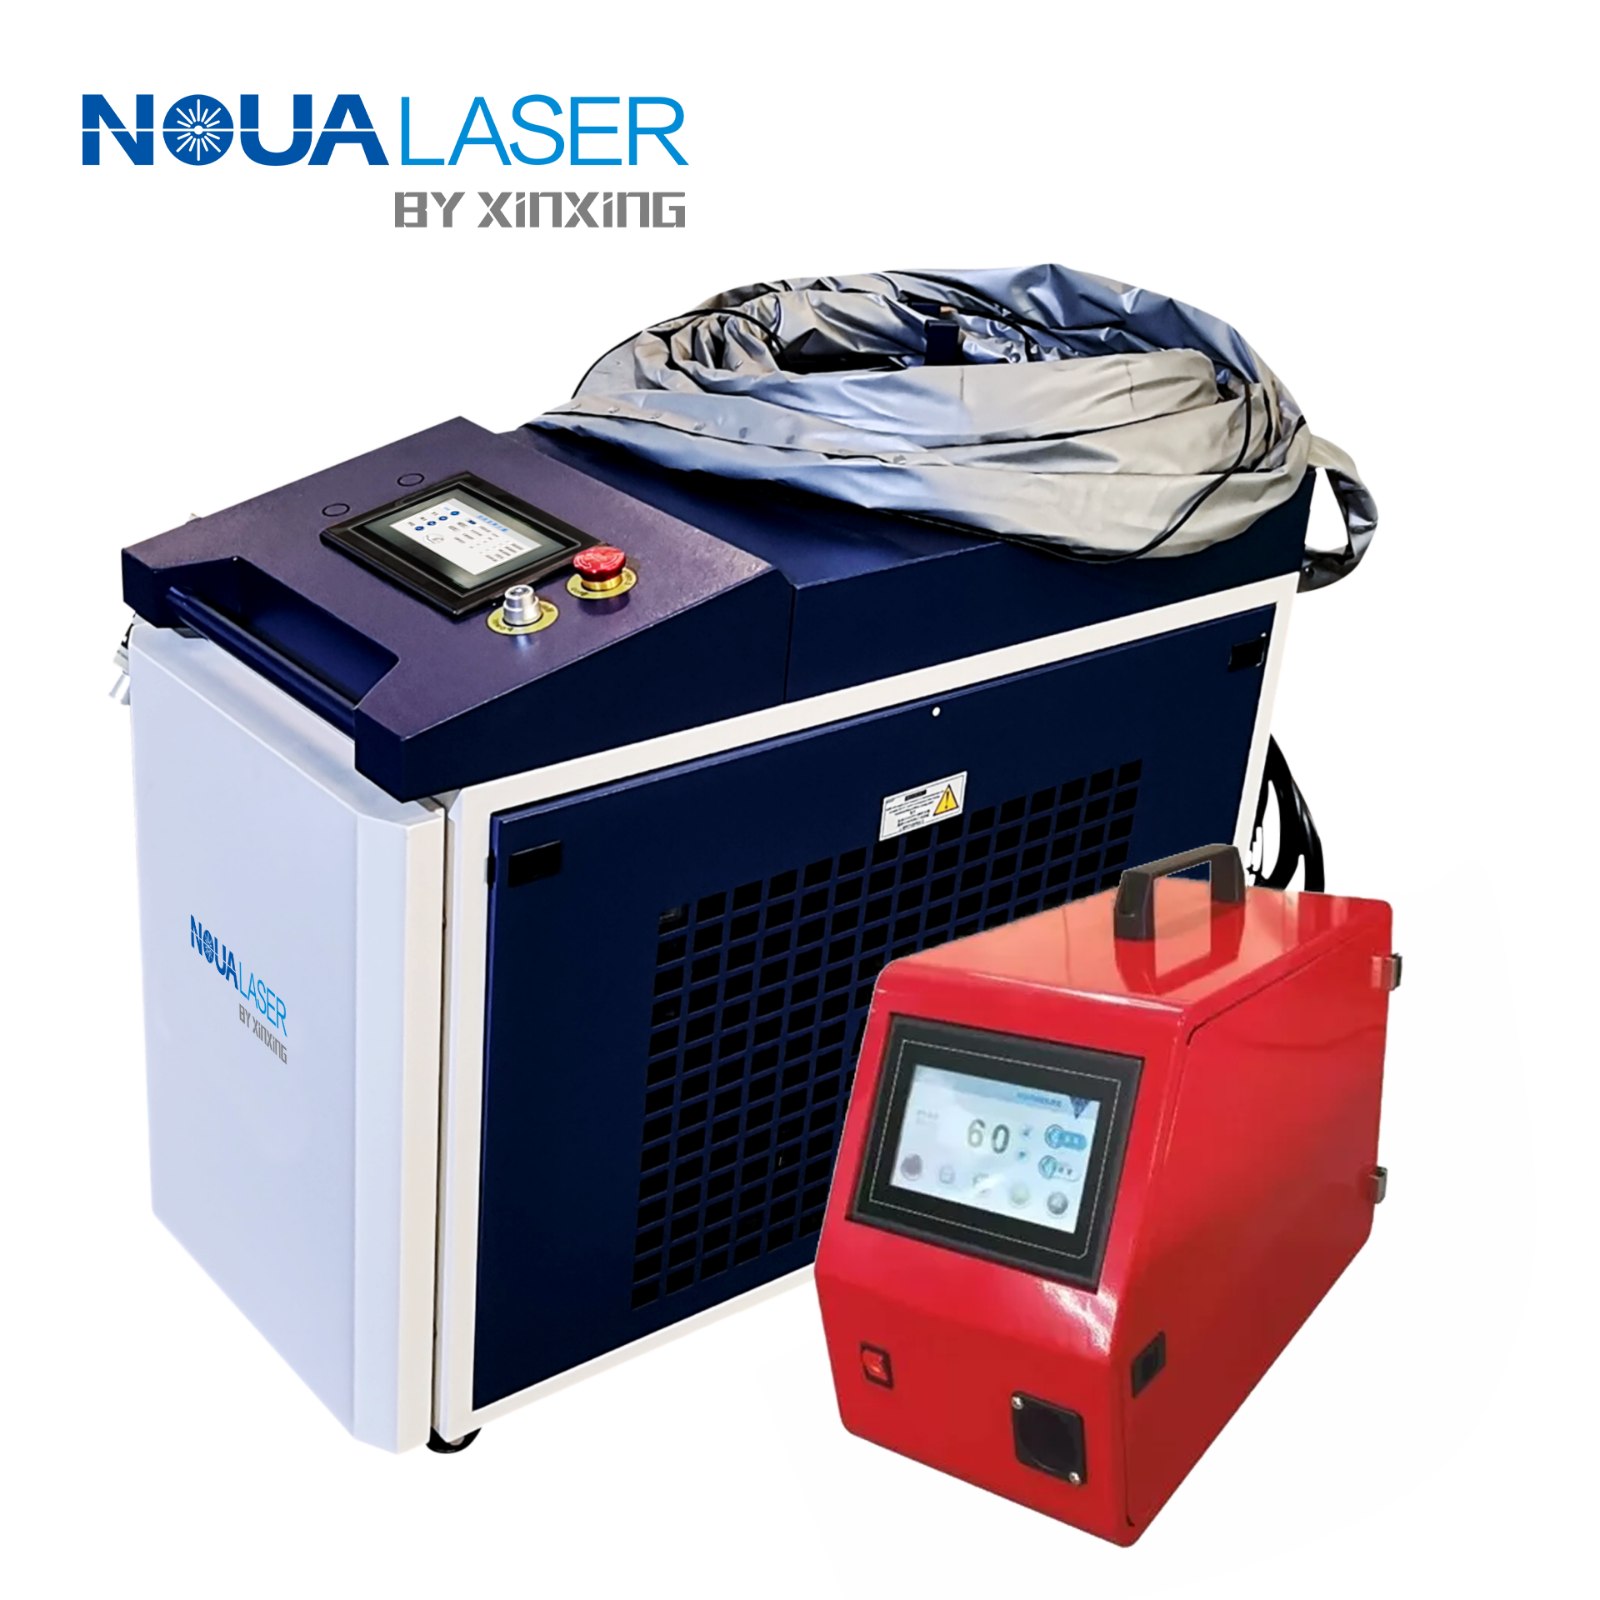
La fabricación industrial exige flexibilidad. Un sistema láser «3 en 1» integra la limpieza por pulsos, el corte de precisión y la soldadura de alta resistencia en una única plataforma. Esta convergencia elimina la necesidad de disponer de múltiples puestos de trabajo, reduce los gastos de capital y agiliza los flujos de trabajo de producción. La clave reside en dominar tres parámetros fundamentales: la selección de la longitud de onda, el control de la energía del pulso y la gestión térmica.
La longitud de onda determina la interacción con el material a nivel molecular. Los láseres de fibra funcionan a 1064 nm, el espectro óptimo para el procesamiento de metales en sus tres funciones. Esta longitud de onda del infrarrojo cercano penetra en las capas de óxido y se refleja mínimamente en las superficies metálicas, lo que la hace ideal tanto para la eliminación de óxido como para la soldadura. Los sistemas de impresión UV funcionan a 355 nm para sustratos no metálicos, pero las plataformas industriales «3 en 1» adoptan de forma estándar los 1064 nm para garantizar una compatibilidad universal con los metales. La uniformidad de la longitud de onda permite compartir los componentes ópticos y reduce la complejidad del sistema.
La energía del pulso determina directamente el control del proceso y la seguridad del sustrato. Las máquinas de limpieza por láser pulsado suelen emitir pulsos de entre 1 y 20 mJ con duraciones de nanosegundos para vaporizar los contaminantes sin ablacionar el material base. Las energías de pulso más elevadas, de hasta 100 mJ, permiten eliminar capas gruesas de óxido, mientras que las energías más bajas protegen sustratos sensibles como el aluminio o el acero galvanizado. En el caso de la soldadura, los modos de onda continua (CW) o la modulación de alta frecuencia por encima de los 50 kHz sustituyen los pulsos discretos por un suministro de energía sostenido. Esta capacidad de modo dual requiere una arquitectura sofisticada de la fuente de alimentación y bucles de retroalimentación en tiempo real.
La gestión térmica es lo que distingue a los equipos de grado industrial de las alternativas para uso ligero. Las máquinas de soldadura por láser de fibra generan un calor considerable tanto en la fuente como en la pieza de trabajo. Los sistemas refrigerados por agua mantienen la temperatura de los diodos con una estabilidad de ±0,5 °C, lo que garantiza una calidad constante del haz a niveles de potencia de 6-8 kW. La limpieza por láser pulsado funciona a potencias medias más bajas (200-2000 W), pero exige una respuesta rápida del ciclo de trabajo. Los enfriadores de circuito cerrado con una capacidad de refrigeración de 5-10 kW evitan la deriva térmica durante ciclos de producción prolongados. Una refrigeración inadecuada degrada la divergencia del haz y acorta la vida útil de la fuente de 100 000 horas a menos de 20 000 horas.
| Parámetro | Métodos tradicionales | Sistema láser 3 en 1 | Repercusión industrial |
|---|---|---|---|
| Eliminación de óxido | Chorro de arena, baños químicos | Pulsado a 1064 nm, 1-20 mJ, 20-200 ns | Sin consumibles, no daña el sustrato, 50 veces más rápido |
| Corte de metales | Plasma, cizallamiento mecánico | CW 1064 nm, 2-6 kW, asistencia con N₂/O₂ | Precisión de ±0,05 mm, sin desgaste de la herramienta, para cualquier grosor |
| Soldadura | MIG/TIG, soldadura por puntos por resistencia | CW/pulsado a 1064 nm, cabezal oscilante | Penetración de 5 mm, resistencia 95%, sin deformaciones |
| Cambio de proceso | Reajuste manual | Controlado por software, <30 segundos | Aumento del rendimiento del 300% |
| Costes de funcionamiento | Alto consumo de materiales de consumo, residuos | 15 kW de potencia eléctrica, mínimo de residuos | Reducción de costes del 70% en un periodo de 5 años |
| Seguridad | Exposición a sustancias químicas, vapores | Extractor de humos, carcasa de clase 1 | Seguro para el operario, cumple con la normativa de la OSHA |
La modulación de la anchura del pulso determina la eficacia de la limpieza. Los pulsos de nanosegundos provocan una rápida expansión térmica que expulsa las partículas de óxido en forma de plasma sin fundir el sustrato. Este proceso de ablación en frío conserva las propiedades metalúrgicas fundamentales para aplicaciones aeroespaciales y de automoción. Las duraciones de pulso más cortas, inferiores a 20 nanosegundos, aumentan la densidad de potencia máxima al tiempo que reducen las zonas afectadas por el calor a menos de 5 micras. En soldadura, la conformación del pulso se extiende a duraciones de milisegundos para controlar la geometría del baño de fusión y evitar el colapso del «ojo de cerradura».
La arquitectura de refrigeración debe adaptarse a cargas térmicas variables. Un sistema «3 en 1» experimenta perfiles térmicos en reposo, limpieza, corte y soldadura que difieren en órdenes de magnitud. Los compresores de velocidad variable y los acumuladores térmicos amortiguan estas transiciones, manteniendo la estabilidad óptica en un plazo de 30 segundos tras el cambio de modo. El circuito de refrigeración también protege los escáneres galvanométricos del cabezal de soldadura oscilante, que funcionan a una frecuencia de entre 600 y 1000 Hz y sufren una deriva posicional cuando la temperatura ambiente supera los 40 °C. Los diseños de doble circuito aíslan la refrigeración de la fuente de la refrigeración de la óptica para evitar la condensación.
La integración industrial requiere sistemas de control robustos. La supervisión de la potencia en tiempo real ajusta la energía del pulso basándose en sensores de retroreflexión, lo que evita daños en el sustrato durante la limpieza. En el caso de la soldadura, el seguimiento de la costura y la retroalimentación de la intensidad del plasma modulan la amplitud y la frecuencia de la oscilación para mantener la profundidad de penetración. Las operaciones de corte aprovechan la detección de altura para ajustar la posición focal con una precisión de ±0,1 mm en chapas deformadas. Estos sistemas de bucle cerrado realizan 10 000 ajustes por segundo, compensando las irregularidades del material y las variables ambientales.
La arquitectura 3 en 1 transforma la distribución de las instalaciones. Una única estación de trabajo de 4 m x 3 m sustituye a tres células de producción específicas, lo que permite recuperar 60 metros cuadrados de superficie útil. La gestión de materiales se reduce de tres cintas transportadoras a una sola, lo que reduce la duración del ciclo en un 40%. Los programas de mantenimiento se consolidan en torno a una única unidad de refrigeración, una única fuente de alimentación y un único sistema de control, lo que reduce el inventario de piezas de recambio en un 70%. La amortización de la inversión suele producirse en un plazo de 18 meses en instalaciones que procesan más de 500 piezas al día en múltiples operaciones.
Las aplicaciones abarcan desde la fabricación pesada hasta la fabricación de precisión. Los astilleros utilizan sistemas de 6 kW para eliminar la corrosión salina, cortar chapas del casco y soldar elementos estructurales sin necesidad de desplazar los componentes. Los proveedores de primer nivel del sector de la automoción limpian los troqueles de estampación, recortan el material sobrante y reparan el acero para herramientas de forma secuencial. La longitud de onda de 1064 nm permite tratar acero al carbono, acero inoxidable, aluminio, cobre y titanio con solo cambiar los parámetros, lo que elimina la necesidad de invertir en equipos específicos para cada proceso.
Las especificaciones técnicas definen los límites de capacidad. La limpieza por pulsos alcanza los 30 m²/hora en casos de óxido leve (ISO 8501 Sa 2,5) con una potencia media de 500 W. La velocidad de corte alcanza los 20 metros por minuto en acero dulce de 6 mm con asistencia de oxígeno. La soldadura penetra 5 mm en acero inoxidable a 4 kW con un diámetro de oscilación de 2 mm. Estos parámetros requieren una calibración precisa de la energía de pulso: si es demasiado alta, provoca picaduras en el sustrato durante la limpieza; si es demasiado baja, produce una fusión incompleta en la soldadura. La calibración de fábrica garantiza una estabilidad de energía de ±2% en todo el rango de funcionamiento.
Los desarrollos futuros se centran en la combinación adaptativa de procesos. Los sistemas emergentes incorporan una limpieza por pulsos durante la soldadura para eliminar la oxidación en tiempo real, lo que mejora la calidad de las uniones en entornos contaminados. Las secuencias de pulsos variables permiten cortar secciones delgadas y soldar inmediatamente las juntas adyacentes sin interrupción de los parámetros. Estas capacidades exigen sistemas de refrigeración avanzados con una capacidad de 15 kW y una respuesta térmica inferior a un segundo. Klear Laser diseña estas soluciones integradas para fabricantes que exigen la máxima versatilidad de sus equipos de capital.
Principales características y ventajas
La máquina Klear Laser 3 en 1 destaca por su diseño integrado, equipado con componentes de primera calidad. Su base es una fuente láser de fibra de alta potencia, elegido por su excepcional calidad de haz y su estabilidad en las tres funciones. El cabezal de procesamiento multifuncional es su principal característica diferenciadora, ya que cuenta con ópticas de cambio rápido y módulos especializados optimizados para la eliminación de óxido, el corte de precisión y la soldadura profunda.
Para eliminación de óxido, el sistema utiliza anchuras de pulso ultracortas (hasta 100 ns) generada por la fuente de fibra. Esto proporciona una elevada potencia de pico para una ablación eficaz del óxido, al tiempo que mantiene una excepcional seguridad del sustrato. El cabezal de procesamiento incorpora un escáner especializado y ventana protectora para garantizar un enfoque constante y proteger las lentes de los residuos durante la limpieza.
Cuando se configura para soldadura, la máquina aprovecha Fuentes láser de alto brillo de JPT o Raycus conocidos por su gran capacidad de penetración. La clave de su eficacia en la soldadura es el cabezal de soldadura oscilante inteligente. Este cabezal desplaza dinámicamente el punto láser siguiendo un patrón controlado, lo que garantiza una calidad superior profundidad de penetración y estabilidad articular incluso en materiales complejos o de naturaleza diferente. El sistema integrado de refrigeración y gestión de residuos protege los componentes ópticos durante la soldadura con un ciclo de trabajo elevado.
Para corte, el sistema utiliza un cabezal de corte específico con la participación de óptica de enfoque adaptativo. Este cabezal ofrece un punto de alta densidad energética y bien enfocado para un corte limpio y rápido en diversos materiales. El diseño del cabezal destaca por expulsión eficaz de residuos y reduce al mínimo la adherencia de escoria, lo cual es fundamental para el rendimiento industrial. La integración perfecta entre la fuente y los cabezales especializados define la versatilidad y el rendimiento de la máquina.
| Característica | Eliminación de óxido | Soldadura | Corte |
|---|---|---|---|
| Fuente láser | Láser de fibra de alta potencia | Fuente láser de alto brillo JPT/Raycus | Láser de fibra de alta potencia |
| Característica principal del cabezal | Módulo escáner de pulsos ultracortos | Cabezal de soldadura oscilante inteligente | Cabezal de corte con enfoque adaptativo |
| Especificaciones fundamentales | Ancho del pulso: 100 ns – 10 µs (ajustable) | Penetración máxima: >8 mm (acero) | Tamaño del punto focal: <0,2 mm |
| Métrica de resultados | Área de limpieza: hasta 50 cm²/s | Velocidad de soldadura: 0,5 – 2 m/min (dependiendo de la malla) | Velocidad máxima de corte: 1,5 m/min (acero de 1 mm) |
| Enfoque en los componentes | Recubrimiento de seguridad para sustratos, Debris Shield | Sistema de refrigeración, supervisión del haz en tiempo real | Diseño de la boquilla, protección de la lente |
Aplicaciones industriales
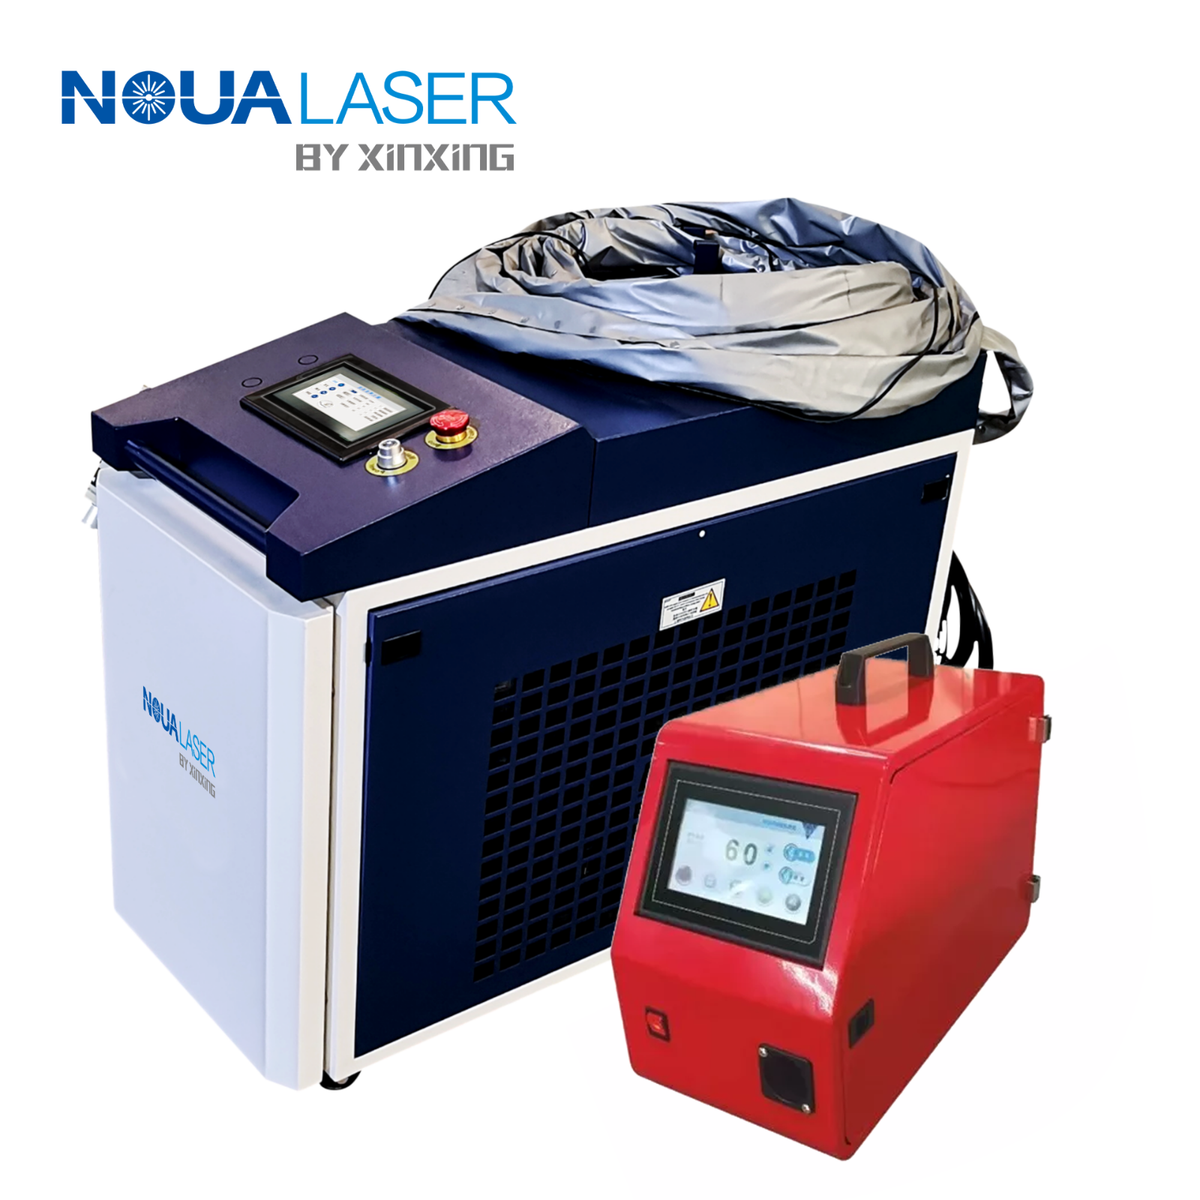
El sistema láser 3 en 1, que combina la eliminación de óxido, el corte y la soldadura, se utiliza ampliamente en los sectores de la automoción, el sector aeroespacial y el naval. En la fabricación y restauración de vehículos, permite eliminar con precisión el óxido de los componentes del chasis y del motor sin dañar el metal subyacente. La función de limpieza por láser pulsado del sistema funciona con una anchura de pulso ajustable, lo que garantiza la ablación selectiva de la corrosión al tiempo que preserva la integridad del sustrato, algo fundamental para los paneles de carrocería de acero y aluminio de poco espesor.
En aplicaciones aeroespaciales, el sistema permite el mantenimiento de aleaciones de aluminio, titanio y superaleaciones a base de níquel utilizadas en fuselajes y motores. La función de limpieza de precisión elimina los óxidos y los contaminantes de los álabes de las turbinas sin alterar sus propiedades metalúrgicas. Las capacidades de soldadura con fuentes láser de fibra JPT o Raycus de alta potencia garantizan una penetración profunda y un aporte de calor mínimo, lo que resulta ideal para boquillas de combustible y uniones estructurales. Los cabezales de soldadura oscilantes mejoran la calidad del cordón de soldadura y reducen la porosidad en los ensamblajes críticos.
Entre sus aplicaciones en el sector naval se incluyen el mantenimiento de cascos, la reparación de hélices y la renovación de plataformas marinas. La exposición al agua salada acelera la corrosión, y la función de limpieza por láser pulsado elimina de forma segura el óxido de sustratos de acero al carbono y acero inoxidable sin generar residuos secundarios. Las funciones de corte y soldadura permiten realizar reparaciones in situ en aceros de grado marino de gran espesor y superestructuras de aluminio con una alta repetibilidad.
| Tipo de material | Eliminación de óxido | Corte | Soldadura | Notas |
|---|---|---|---|---|
| Acero al carbono | Sí | Sí | Sí | Ideal para estructuras navales y de automóviles |
| Acero inoxidable | Sí | Sí | Sí | Mantiene la capa de pasivación tras la limpieza |
| Aleaciones de aluminio | Sí | Sí | Sí | Requiere un ancho de pulso controlado |
| Titanio | Sí | Sí | Sí | De calidad aeroespacial; baja deformación térmica |
| Cobre y latón | Limitado | Sí | Sí | Reflectante; requiere una potencia máxima elevada |
| Superaleaciones a base de níquel | Sí | Sí | Sí | Se utiliza en motores a reacción y turbinas |
Por qué elegir Klear Laser
Klear Laser ofrece asistencia técnica las 24 horas del día, los 7 días de la semana, con tiempos de respuesta garantizados inferiores a dos horas. Nuestro equipo proporciona diagnóstico a distancia, asistencia in situ y formación práctica para garantizar que las interrupciones en la producción sean mínimas. Este enfoque proactivo garantiza el buen funcionamiento de las operaciones industriales.
Nuestra garantía estándar de dos años cubre todas las piezas y la mano de obra, con opciones ampliadas para entornos de uso intensivo. Las condiciones de la garantía son transparentes y están diseñadas específicamente para garantizar la fiabilidad industrial. Esto reduce los riesgos a largo plazo asociados a la propiedad y el coste total de propiedad.
Disponemos de piezas de recambio en stock en todo el mundo, con disponibilidad del modelo 95% y envío en el mismo día para los componentes críticos. Mantenemos relaciones directas con los fabricantes para garantizar la compatibilidad y la durabilidad. De este modo, se evitan costosos tiempos de inactividad durante el mantenimiento o las reparaciones.
| Métrico | Láser Klear | Media del sector |
|---|---|---|
| Duración de la garantía | 24 meses | 12 meses |
| Tiempo de respuesta del servicio de asistencia | <2 horas | 24-48 horas |
| Plazo de entrega de piezas de recambio | <24 horas | 2-4 semanas |
💰 Calculadora de ROI: 3 en 1 / Eliminación de óxido / Corte / Soldadura
¿Está listo para mejorar su producción?
Póngase en contacto con Klear Laser para obtener soluciones industriales profesionales.