При выборе лазерной сварочной машины для обеспечения долгосрочной надежности всегда отдавайте предпочтение марке источника лазерного излучения (JPT/Raycus), а не номинальной мощности.
Как работает лазерный сварочный аппарат: рыночные тенденции и окупаемость инвестиций
Лазерные сварочные станки становятся всё более рентабельными благодаря растущему спросу на прецизионное производство в автомобильной, аэрокосмической и электронной отраслях. Традиционные методы сварки, такие как MIG и TIG, требуют больших трудозатрат и обеспечивают менее стабильные результаты, что побуждает компании переходить на автоматизированные лазерные решения. Волоконно-лазерные сварочные аппараты обеспечивают глубокое провар, минимальную тепловую деформацию и высокую скорость обработки, что позволяет повысить производительность и качество сварных швов.
Промышленный спрос растет, особенно в сфере производства аккумуляторов и электромобилей (ЭМ), где прочность шва и повторяемость имеют решающее значение. Системы, оснащенные волоконными лазерными источниками JPT или Raycus, обеспечивают стабильное качество луча и длительный срок службы. Использование сварочных головок с колебательным движением позволяет получать более широкие и равномерные сварные швы, что снижает необходимость в последующей обработке.
По сравнению с традиционными методами лазерная сварка позволяет сократить отходы материала и потребление энергии, одновременно повышая совместимость с системами автоматизации. Это со временем снижает эксплуатационные расходы, несмотря на более высокие начальные инвестиции. Окупаемость инвестиций (ROI) на линиях крупносерийного производства обычно достигается в течение 12–18 месяцев.
В приведенной ниже таблице сравниваются традиционные методы сварки и современная лазерная сварка:
| Характеристика | Традиционная сварка (MIG/TIG) | Лазерная сварка (волоконная, с колебаниями) |
|---|---|---|
| Глубина проникновения | От слабого до умеренного, нестабильный | Глубокий, равномерный, с точным регулированием |
| Зона термического влияния (HAZ) | Большой размер, приводит к деформации и напряжению | Минимальное воздействие, обеспечивающее сохранность материала |
| Скорость | Медленно, требует нескольких проходов | Высокая скорость, возможность однопроходной обработки |
| Совместимость с системами автоматизации | Ограниченное, зачастую ручное вмешательство | Полностью автоматизируется с помощью роботов-манипуляторов |
| Операционные расходы | Высокий расход расходных материалов, износ электродов | Не требует особого ухода, не используются расходные материалы |
| Точность и повторяемость | Умеренная, зависит от оператора | Высокая точность с ЧПУ-управлением |
Масштабируемость лазерной сварки и экологичность этого процесса соответствуют глобальным тенденциям к устойчивому и высокоэффективному производству. В условиях, когда отрасли уделяют приоритетное внимание качеству и сокращению углеродного следа, системы лазерной сварки обеспечивают как экономические, так и экологические преимущества. Такое сочетание высокой производительности и экологической устойчивости гарантирует активный рост рынка и прибыльность для компаний, первыми внедривших эту технологию.
Ключевые особенности и преимущества
Превосходство компании Klear Laser обусловлено использованием высококачественных компонентов промышленного класса, разработанных с учетом требований к точности и надежности. Мы используем исключительно волоконные лазерные источники JPT или Raycus, обеспечивающие исключительное качество луча (M² <1,2) для стабильного глубокого провара. Это гарантирует прочные сварные швы без дефектов даже на таких сложных материалах, как нержавеющая сталь или алюминий. Стандартные для отрасли источники зачастую не обладают такой термической стабильностью и фокусировкой.
Наши усовершенствованные сварные головки с колебательным движением оснащены 5-осевым управлением с регулируемой частотой (0–500 Гц) и амплитудой (до 3 мм). Эта адаптивная технология сводит к минимуму образование брызг и обеспечивает ровные и точные швы на деталях сложной геометрии. Конкурирующие головки с фиксированными параметрами не справляются с колебаниями толщины материала и дают нестабильные результаты.
Системы Klear оснащены промышленными чиллерами с замкнутым контуром, обеспечивающими стабильность температуры в пределах ±0,5 °C. Это предотвращает перегрев при интенсивных циклах работы, в отличие от альтернативных решений с воздушным охлаждением, которые выходят из строя при длительной эксплуатации. Гарантируется непрерывное производство в автомобильной и аэрокосмической отраслях без теплового дрейфа.
| Компонент | Технические характеристики лазера Klear | Стандартные отраслевые спецификации |
|---|---|---|
| Источник лазерного излучения | JPT/Raycus 1000 Вт (площадь <1,2 м²) | Стандартная мощность 800 Вт (площадь >1,8 м²) |
| Частота колебаний | Регулируемый диапазон 0–500 Гц | Фиксированная частота 50 Гц |
| Система охлаждения | Холодильная установка с замкнутым контуром мощностью 5 кВт | С воздушным охлаждением |
| Скорость сварки | До 10 м/мин (сталь толщиной 1 мм) | Максимум 6 м/мин (сталь толщиной 1 мм) |
В совокупности эти компоненты обеспечивают непревзойденное качество сварки, эффективность и долговечность при эксплуатации в сложных промышленных условиях.
Промышленное применение
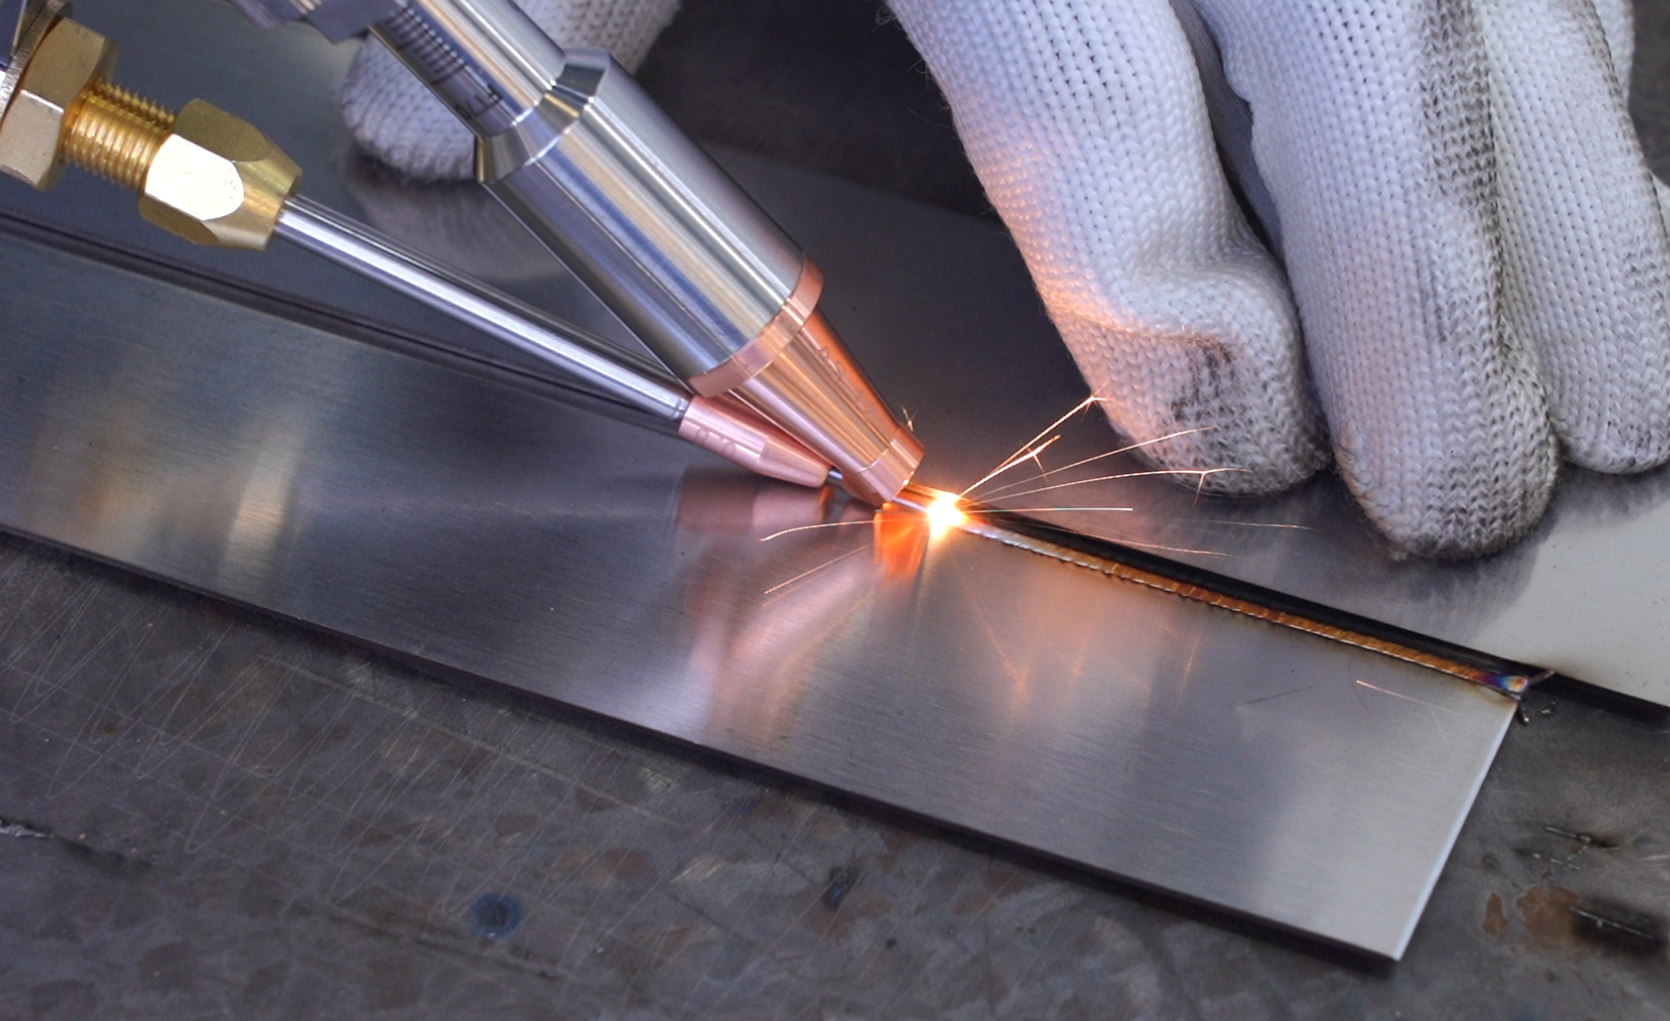
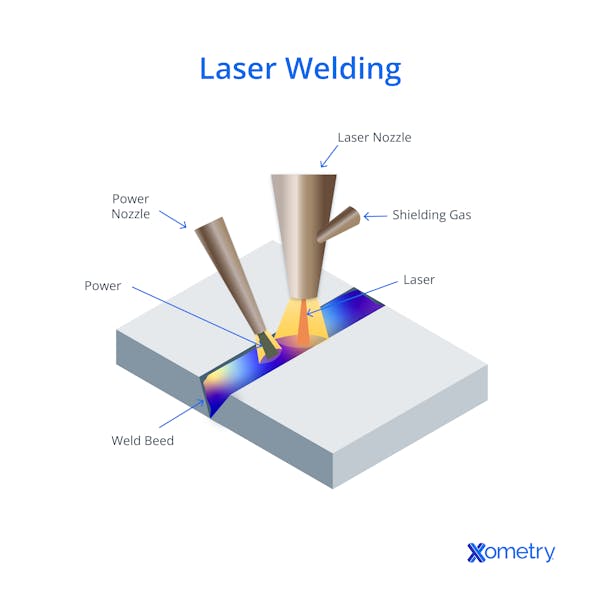
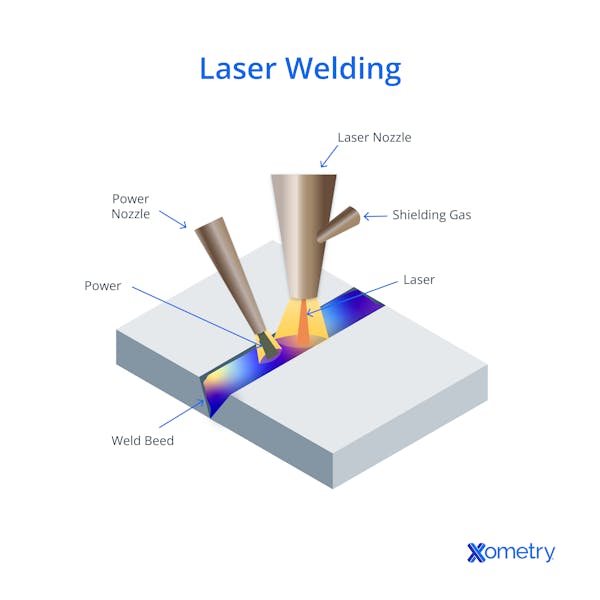
Волоконно-лазерный сварочный аппарат работает за счет фокусировки луча высокой плотности с длиной волны 1060–1080 нм в точку шириной всего 50–100 мкм. Фотоны практически мгновенно вступают во взаимодействие со свободными электронами в стали, алюминии или меди, преобразуя поглощённую энергию в плазму с температурой 6 000–10 000 °C, образующую «ключевое отверстие». По мере продвижения «ключевого отверстия» расплавленные стенки сливаются позади него и затвердевают со скоростью 1–5 м/мин, что позволяет производителям автомобилей, авиакосмической и судостроительной техники получать сварной шов, который на 30 % глубже и на 80 % быстрее, чем при сварке TIG.
На автомобильных заводах один и тот же источник JPT или Raycus мощностью 2–4 кВт переключается с линий сварки заготовки кузова на сварку выводов аккумуляторных батарей без смены оптики. Колеблющаяся головка обеспечивает колебания луча в стороны на 0–3 мм с частотой 100–1000 Гц, что позволяет роботу заполнять зазоры шириной 0,3–2 мм на оцинкованной стали без образования брызг, которые раньше забивали лотки аккумуляторных батарей электромобилей. Результат — качество поверхности класса A при скорости 5 м/мин и глубине провара 0,8 мм — идеально подходит для стыковых соединений на профилях серии 6xxx.
Предприятия аэрокосмической отрасли ценят длину волны 1 мкм, поскольку она отражается от титана и никелевых суперсплавов гораздо меньше, чем когда-либо отражался CO₂. Благодаря одномодовой мощности 3–6 кВт они выполняют сварку методом «ключевого отверстия» 3-миллиметровых турбинных колец из инконеля за один проход, удерживая тепловой ввод ниже 0,5 кДж/мм, благодаря чему термообработка после сварки исключается из технологического маршрута. Поскольку лазер подаёт проволоку бесконтактно, в сварном шве отсутствуют включения вольфрама, что позволяет соответствовать требованиям уровня 3 неразрушающего контроля по стандарту AMS 2680.
Алюминий морского класса 5083 и 6082 мгновенно теряет оксидный слой в течение первых 100 нс воздействия лазера, что позволяет источнику мощностью 4 кВт проникать на глубину 5 мм в горизонтальном положении. Колебания сканера расширяют валик до 2 мм, что облегчает подгонку соединений на изогнутых панелях суперъяхт, при этом сохраняя показатели по Шарпи при −60 °C, необходимые для сертификации DNV. По сравнению с MIG деформация снижается на 70 %, благодаря чему владельцы экономят недели на шпатлевке и доработке.
| Типичная отрасль | Основные сплавы | Диапазон толщины | Тип соединения | Скорость сварки | Сохранено после завершения работы |
|---|---|---|---|---|---|
| EV Auto Body | с низким содержанием углерода, с цинковым покрытием, алюминий серии 6xxx | 0,3–2 мм | закругление, фаска | 3–6 м/мин | шлифование, удаление брызг |
| Авиационные турбины | Ti-6Al-4V, Inconel 718 | 0,5–3 мм | торцевое соединение, Т-образное соединение | 1–2 м/мин | повторная термообработка |
| Роскошные яхты | 5083-H321, 6082-T6 | 2–6 мм | зад, угол | 0,8–1,5 м/мин | обтекатель, доработка с учетом искажений |
Почему стоит выбрать Klear Laser
Компания Klear Laser осознает, что в промышленных условиях надежность оборудования имеет первостепенное значение для поддержания стабильной производительности. Наша служба технической поддержки состоит из инженеров, хорошо разбирающихся в конкретных частотах модуляции и коэффициентах заполнения, необходимых для оптимальной лазерной сварки. Мы оказываем непосредственную помощь в устранении неполадок при настройке параметров, обеспечивая глубокую проварку и прочные сварные швы на таких сложных материалах, как алюминий или медь.
Наша система гарантийной поддержки разработана с целью минимизации рисков, связанных с внедрением передовых волоконно-лазерных технологий в условиях интенсивной эксплуатации. Мы сотрудничаем с лидерами отрасли, такими как JPT и Raycus, чтобы обеспечить защиту лазерного источника — «сердца» станка — от преждевременного выхода из строя или снижения мощности. Такая гарантия обеспечивает стабильное качество луча на протяжении всего срока службы станка, сохраняя точный размер пятна, необходимый для высококачественной сварки.
Доступ к запасным частям оптимизирован, чтобы предотвратить возникновение узких мест в вашей цепочке поставок во время критически важных производственных циклов. Мы поддерживаем значительные запасы расходных материалов, в частности защитных стекол и медных сварочных сопел, которые подвергаются естественному тепловому износу в процессе эксплуатации. Введены процедуры быстрой доставки, чтобы эти важные компоненты поступали на ваше предприятие до того, как плановое техническое обслуживание прервет ваш рабочий процесс.
Обзор срока службы компонентов и объема покрытия
| Категория компонента | Основная функция | Расчетный срок службы | Гарантийное покрытие |
|---|---|---|---|
| Волоконный лазерный источник | Генерирует лазерный луч (JPT/Raycus) | Более 100 000 часов (MTBF) | 2-летняя комплексная программа |
| Сварочная головка с колебаниями | Регулирует колебания луча и фокусировку | 5–10 лет | 1 год на механические детали |
| Защитная линза | Защита оптики от брызг и дыма | 1–4 недели (в зависимости от интенсивности использования) | Расходные материалы (без гарантии) |
| Медная форсунка | Регулирует подачу защитного газа и задает расстояние до наконечника | 1–3 месяца | Расходные материалы (без гарантии) |
| Холодильный агрегат | Обеспечивает термическую стабильность источника | 5–7 лет | Стандартный 1-летний план |
💰 Калькулятор рентабельности инвестиций: как работает лазерный сварочный аппарат
Готовы ли вы модернизировать свое производство?
Обратитесь в компанию Klear Laser за профессиональными решениями для промышленности.