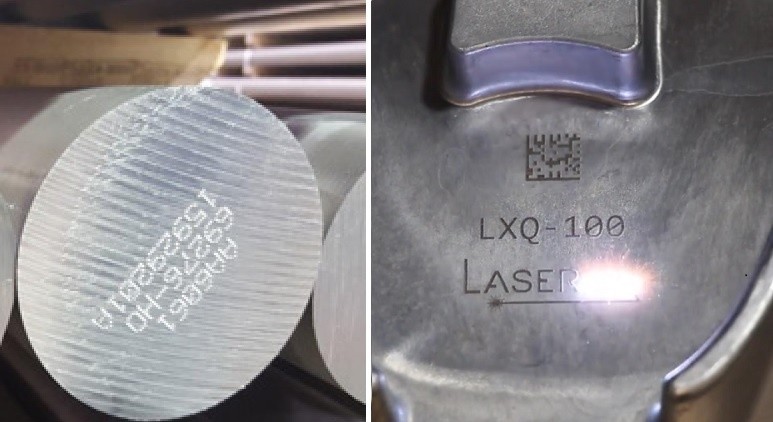
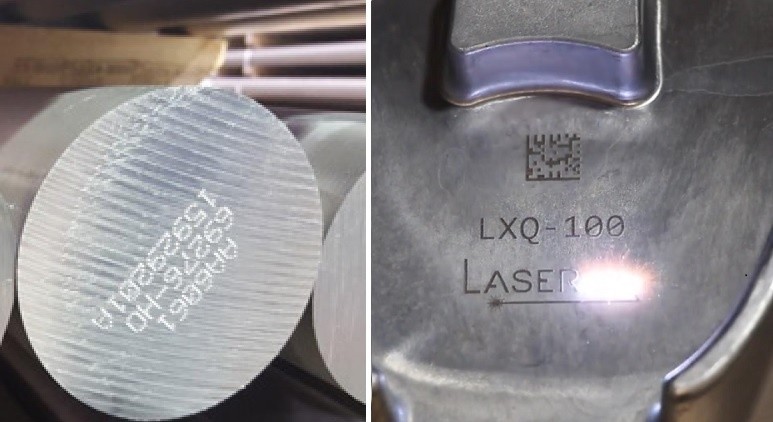
Przy podejmowaniu decyzji, czy zastosować znakowanie igłowe, czy laserowe, należy zawsze przedkładać markę źródła lasera (JPT/Raycus) nad samą moc w watach, aby zapewnić długotrwałą niezawodność.
Kiedy stosować znakowanie szpilkowe, a kiedy znakowanie laserowe: jakość produkcji
Testy starzenia systemów znakowania laserowego służą do monitorowania stabilności wiązki przez tysiące godzin pracy. Testy te pozwalają zweryfikować stały poziom dostarczanej energii i zapobiegają pogorszeniu jakości. Systemy znakowania za pomocą igieł poddawane są symulacjom zużycia mechanicznego w celu oceny trwałości igieł. Zapewnia to niezawodną głębokość znakowania przy wielokrotnym użytkowaniu w warunkach przemysłowych.
Analiza wiązki jest charakterystyczna wyłącznie dla systemów znakowania laserowego. Pozwala ona zmierzyć współczynnik M², rozmiar plamki ogniskowej oraz rozbieżność wiązki, co gwarantuje precyzję. Proces ten pozwala uniknąć uszkodzeń materiału i zapewnia powtarzalną jakość znakowania. Znakowanie za pomocą kołka nie wymaga analizy wiązki, ponieważ opiera się na uderzeniu mechanicznym bez wykorzystania elementów optycznych.
Protokoły kontroli jakości dotyczące znakowania laserowego obejmują regularną kalibrację mocy oraz kontrole ustawienia urządzenia. Pozwalają one zweryfikować kontrast znakowania oraz spójność głębokości znakowania w poszczególnych partiach produkcyjnych. Kontrola jakości znakowania igłowego obejmuje kalibrację siły oraz kontrole zużycia igieł. Systemy atramentowe wymagają czyszczenia dysz oraz monitorowania lepkości atramentu w celu zapewnienia niezawodności drukowania.
| Kryteria | Stare metody (druk atramentowy) | Oznaczanie za pomocą szpilek | Znakowanie laserowe |
|---|---|---|---|
| Precyzja | 40–100 μm; wyłącznie powierzchnia | Głębokość 50–100 μm; wyłącznie metal | 10–50 μm; regulowana głębokość |
| Prędkość | 5–20 znaków/min | 10–30 znaków/min | 50–200+ znaków/min |
| Kompatybilność materiałowa | Wyłącznie powierzchnie porowate | Tylko metale | Metale, tworzywa sztuczne, ceramika |
| Konserwacja | Częste czyszczenie dyszy | Wymiana szpilki co 1–2 lata | Czyszczenie obiektywu co kwartał |
| Trwałość | Znaki z czasem blakną | Trwały, ale powoduje odkształcenie powierzchni | Wyjątkowo wytrzymałe, bez uszkodzeń powierzchni |
| Wpływ na środowisko | Odpady chemiczne pochodzące z atramentu | Odłamki metalu | Czysty, bez materiałów eksploatacyjnych |
| Efektywność kosztowa | Niski koszt początkowy, wysokie koszty bieżące | Umiarkowane koszty początkowe, niskie zużycie materiałów eksploatacyjnych | Wysokie koszty początkowe, najniższe koszty eksploatacji |
Kluczowe cechy i zalety
Stanowisko firmy Klear Laser jest proste: gdy liczy się głębokość i siła oddziaływania, należy wybrać znakowanie igłowe; gdy liczy się szybkość i trwałość na cienkich metalach lub tworzywach sztucznych, należy wybrać znakowanie laserem światłowodowym. Systemy z igłą dociskają wierzchołek z węglika wolframu do powierzchni, dzięki czemu uzyskuje się znak wytworzony na zimno, odporny na naprężenia, który wytrzymuje cynkowanie ogniowe, śrutowanie lub trawienie kwasem. Dzięki temu idealnie nadają się do osi kolejowych, haków dźwigowych, złączy stosowanych na polach naftowych oraz wszelkich elementów o grubości powyżej 8 mm, w przypadku których obróbka cieplna po spawaniu osiągnie temperaturę 600 °C.
Nasze pneumatyczne znakowarki szpilkowe wykorzystują napęd liniowy sterowany przez układ CDC firmy SCHNEIDER oraz końcówkę wolframową o twardości 62 HRC, która wykonuje cykl w czasie 0,04 s na każdy znak o wysokości 2 mm; bez strefy wpływu ciepła (HAZ), bez mikropęknięć, jedynie rowek w kształcie litery V o głębokości 0,1–0,3 mm, zgodny z normami MIL-STD-130 i ISO 14253. Ponieważ znak powstaje poniżej warstwy tlenku, ślad pozostaje czytelny nawet po zastosowaniu własnej technologii firmy Klear polegającej na usuwaniu rdzy za pomocą lasera impulsowego o czasie trwania impulsu 200 ns, dzięki czemu można najpierw oczyścić powierzchnię, a dopiero potem wykonać znakowanie, nie obawiając się wymazania napisu.
Warto przejść na znakowanie laserowe, gdy elementem jest blacha ze stali nierdzewnej, anodowane aluminium, malowany mosiądz lub rura o grubości ścianki poniżej 3 mm, a potrzebny jest czarny kontrast lub kod Data Matrix w czasie krótszym niż sekunda. Źródło JPT MOPA firmy Klear o mocy 50 W (20–500 kHz, impuls 1,5 mJ) lub źródło Raycus z przełącznikiem Q o mocy 30 W (1064 nm, 80–120 kHz) zapewniają wiązkę o szerokości <30 µm przy prędkości 8 m s⁻¹ w połączeniu z głowicą 2D Han’s GS30 i soczewką F-theta 160 mm. Funkcja oscylacji o amplitudzie ±2 mm przy częstotliwości 2 kHz poszerza linię do 60 µm, utrzymując jednocześnie głębokość penetracji poniżej 25 µm, dzięki czemu powierzchnie medyczne lub przeznaczone do kontaktu z żywnością pozostają sterylne i odporne na korozję.
W przypadku głębokiego grawerowania na formach lub broni palnej można wykonać grawerowanie rastrowane tą samą głowicą w 5 przejściach przy częstotliwości 200 kHz, mocy 80 %, aby osiągnąć głębokość 0,4 mm — nadal bez konieczności wymiany wierteł z węglika spiekanego, bez zużycia sworzni oraz z czasem cyklu poniżej 15 s dla identyfikatora UID o wymiarach 20 × 5 mm. Enkoder z zamkniętą pętlą w naszej głowicy Han’s utrzymuje odchylenie pozycyjne na poziomie poniżej ±0,02 mm w zakresie 600 × 600 mm, przewyższając systemy pneumatyczne, które mogą wykazywać odchylenie rzędu 0,1 mm po 10 000 uderzeń.
O różnicy decyduje jakość komponentów: komponenty JPT zapewniają średni czas między awariami (MTBF) na poziomie 100 000 godzin przy spadku mocy poniżej 2 %, urządzenia Raycus są dostarczane z 3-letnią fabryczną gwarancją wymiany, a oba modele można podłączyć do tej samej szafy Klear 19″, co pozwala na zmianę konfiguracji warsztatu w ciągu kilku minut. Poniżej znajduje się skrócony przewodnik, który pomoże wybrać odpowiednią parę głowicy i źródła w zależności od zastosowania, szerokości impulsu lub docelowej głębokości penetracji.
| Specyfikacja | Pneumatyczny marker punktowy Klear | Marker laserowy Klear Fiber (JPT MOPA) | Marker laserowy Klear Fiber (Raycus z przełącznikiem Q) |
|---|---|---|---|
| Siła / moc znakowania | ciśnienie powietrza 0–12 barów, obciążenie końcówki 150 N | 50 W, 1,5 mJ | 30 W, 1,0 mJ |
| Głębokość znakowania | 0,1–0,6 mm | 0,01–0,4 mm (wieloprzebiegowe) | 0,01–0,3 mm |
| Grubość podłoża | stal o grubości ≥3 mm | metale o grubości 0,1–8 mm | metale o grubości 0,1–6 mm |
| Wkład cieplny | Brak (kucie na zimno) | <80 °C na powierzchni | <60 °C na powierzchni |
| Zgodność po czyszczeniu. | Nie podlega oddziaływaniu lasera o czasie trwania 200 ns | Samoczyszcząca się warstwa tlenku | Samoczyszcząca się warstwa tlenku |
| Typ głowicy | Igła CDC z wolframu | Drgania 2D w modelu GS30 firmy Han | Drgania 2D w modelu GS30 firmy Han |
| Powtarzalność położenia | ±0,05 mm | ±0,02 mm | ±0,02 mm |
| Czas cyklu (UID 12 mm) | 4 s | 1,2 s | 1,0 s |
| Częstotliwość konserwacji | Wymiana wskazówek @ 500 tys. znaków | Brak materiałów eksploatacyjnych, MTBF 100 kh | Brak materiałów eksploatacyjnych, MTBF 100 kh |
Zastosuj znakowanie za pomocą igły, jeśli po znakowaniu element ma zostać poddany obróbce strumieniowo-ściernej, formowaniu na gorąco lub trawieniu; wybierz znakowanie laserowe, jeśli potrzebujesz wysokokontrastowego oznaczenia umożliwiającego identyfikację na cienkich, wypolerowanych lub wrażliwych na ciepło materiałach. Firma Klear dostarcza obie technologie w tej samej obudowie, dzięki czemu można zmieniać głowice — a tym samym procesy — bez konieczności zakupu drugiej stacji roboczej.
Zastosowania przemysłowe
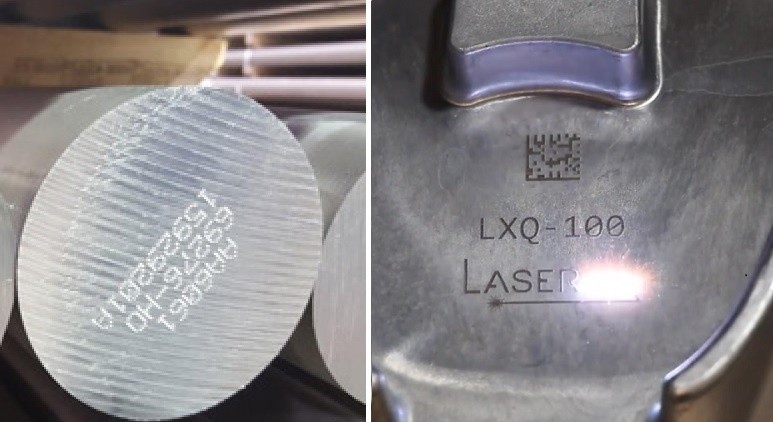
Identyfikacja przemysłowa wymaga doboru odpowiedniej technologii, która zapewni identyfikowalność przez cały cykl życia elementu. Znakowanie igłowe, znane również jako znakowanie punktowe, polega na tworzeniu znaków poprzez fizyczne wgłębianie materiału za pomocą igły z węglika spiekanego. Znakowanie laserowe wykorzystuje skupioną wiązkę światła do wyżarzania, wytrawiania lub ablacji powierzchni w celu uzyskania trwałych oznaczeń o wysokim kontraście.
W przemyśle motoryzacyjnym znakowanie za pomocą stempli jest często stosowane na ciężkich ramach podwozi i blokach silnika przed poddaniem ich procesom malowania lub powlekania. Fizyczna głębokość wgłębienia sprawia, że numer identyfikacyjny pojazdu (VIN) pozostaje widoczny nawet po nałożeniu warstw farby. Proces ten jest jednak hałaśliwy i wymaga sztywnego zamocowania elementu, aby zapobiec jego przemieszczaniu się podczas uderzenia.
Producenci samochodów coraz częściej przechodzą na znakowanie laserowe elementów skrzyni biegów, wtryskiwaczy paliwa oraz elektroniki deski rozdzielczej. System laserowy z laserem światłowodowym, wyposażony w źródło JPT lub Raycus, zapewnia wysoką prędkość niezbędną na liniach produkcji masowej. Metoda ta pozwala na tworzenie mikroskopijnych kodów 2D Data Matrix, które są niezbędne do śledzenia kluczowych elementów bezpieczeństwa, nie powodując przy tym powstawania punktów naprężeń w metalu.
W sektorze lotniczym obowiązują surowe przepisy dotyczące metod znakowania, mające na celu zapobieganie zmęczeniu materiału i powstawaniu skupisk naprężeń. Chociaż znakowanie za pomocą kołków jest od dawna stosowane w przypadku wytrzymałych elementów podwozia, uderzenia mechaniczne mogą zagrażać integralności strukturalnej stopów poddawanych dużym obciążeniom. W związku z tym inżynierowie lotniczy preferują wyżarzanie laserowe w przypadku łopatek turbin i elementów płatowca.
W procesie wyżarzania laserowego powierzchnia metalu jest podgrzewana w celu utworzenia warstwy tlenku bez usuwania materiału, dzięki czemu powierzchnia pozostaje idealnie gładka. Ma to kluczowe znaczenie dla zachowania odporności na korozję elementów tytanowych i ze stali nierdzewnej stosowanych w lotnictwie. Firma Klear Laser zaleca tę nieinwazyjną metodę w celu zapewnienia zgodności z rygorystycznymi normami bezpieczeństwa w lotnictwie.
W zastosowaniach morskich występuje problem korozji spowodowanej wodą morską oraz ekstremalnych warunków atmosferycznych. Znakowanie za pomocą szpilek stosuje się często na ciężkich elementach konstrukcyjnych ze stali oraz rurach, gdzie często dochodzi do nieostrożnego obchodzenia się z nimi, a estetyka powierzchni ma drugorzędne znaczenie. Głębokie ślady mechaniczne zapewniają czytelność nawet wtedy, gdy zewnętrzna powierzchnia ulegnie korozji lub ścieraniu podczas eksploatacji.
W przypadku oprzyrządowania morskiego, paneli sterowania i tabliczek identyfikacyjnych znakowanie laserowe stanowi najlepszy wybór. Znakowanie laserowe pozwala uzyskać trwałe, odporne na rdzę oznaczenia na stali nierdzewnej i anodowanym aluminium bez naruszania ochronnej powłoki powierzchniowej. Dzięki temu instrukcje bezpieczeństwa i dane techniczne sprzętu pozostają czytelne nawet po wielu latach narażenia na działanie morskiej mgły.
| Materiał | Przydatność do znakowania za pomocą szpilek | Możliwości znakowania laserowego | Nota techniczna firmy Klear Laser |
|---|---|---|---|
| Stal hartowana | Umiarkowane. Wymaga zastosowania drogich sworzni z węglika spiekanego, które szybko się zużywają. | Świetnie. Lasery światłowodowe umożliwiają szybkie znakowanie bez materiałów eksploatacyjnych. | Wyżarzanie laserowe pozwala zachować twardość powierzchni. |
| Aluminium anodowane | Słabe. Powoduje fizyczne uszkodzenie powłoki ochronnej, co prowadzi do korozji. | Świetnie. Usuwa barwnik lub wyżarza, nie zmniejszając przy tym poziomu ochrony. | Idealny do tabliczek identyfikacyjnych stosowanych w przemyśle lotniczym i kosmicznym oraz w przemyśle morskim. |
| Tworzywa termoplastyczne | Umiarkowane. Może powodować pęknięcia lub odkształcenia w wyniku uderzenia. | Świetnie. Lasery UV i światłowodowe powodują zmianę koloru bez topienia materiału. | Lasery UV są preferowanym rozwiązaniem do “znakowania na zimno” wrażliwych tworzyw sztucznych. |
| Żeliwo | Świetnie. Głębokie ślady pozostają widoczne nawet na chropowatych powierzchniach i fakturach odlewów. | Dobrze. Do głębokiego grawerowania potrzebna jest większa moc (50 W i więcej). | Laser zapewnia wyższy kontrast, co poprawia czytelność kodów kreskowych. |
| Cienka blacha | Słabo. Siła uderzenia powoduje odkształcenie materiału. | Świetnie. Proces bezkontaktowy zapobiega odkształceniom. | Niezbędny do produkcji obudów elektronicznych i cienkich elementów wykończeniowych w motoryzacji. |
Technologia laserowa zazwyczaj zapewnia niższy całkowity koszt posiadania dzięki wyeliminowaniu materiałów eksploatacyjnych i skróceniu przestojów związanych z konserwacją. Bezkontaktowy charakter lasera umożliwia znakowanie na powierzchniach zakrzywionych, delikatnych lub o złożonej geometrii, do których nie ma dostępu mechaniczny trzpień. Zalecamy przejście na rozwiązania z wykorzystaniem laserów światłowodowych w środowiskach wymagających szybkości, precyzji oraz płynnej integracji z zautomatyzowanymi liniami produkcyjnymi.
Dlaczego warto wybrać Klear Laser
Firma Klear Laser zapewnia natychmiastowe wsparcie techniczne poprzez certyfikowanych inżynierów terenowych, dostępnych przez całą dobę, 7 dni w tygodniu, w ramach diagnostyki zdalnej oraz serwisu na miejscu. Nasz protokół szybkiego reagowania gwarantuje, że problemy systemowe typu 92% zostaną rozwiązane w ciągu czterech godzin roboczych, co pozwala zminimalizować przestoje produkcyjne w krytycznych operacjach przemysłowych. Bezpośrednia wiedza specjalistyczna producenta eliminuje opóźnienia związane z podmiotami zewnętrznymi, które są powszechne u konkurentów korzystających z zewnętrznych sieci serwisowych. Infrastruktura ta gwarantuje stałą ciągłość działania w środowiskach produkcyjnych wymagających wysokiej dostępności.
Nasza kompleksowa, dwuletnia gwarancja standardowa wykracza poza branżową normę wynoszącą 12 miesięcy i obejmuje wszystkie kluczowe podzespoły, w tym źródła laserowe i układy ruchowe. Kluczowe podsystemy, takie jak źródła laserów światłowodowych JPT/Raycus, objęte są przedłużoną gwarancją odpowiadającą ich nominalnej żywotności eksploatacyjnej. Głowice spawalnicze typu „wobble” oraz moduły czyszczenia impulsowego przechodzą rygorystyczne testy walidacyjne, aby spełnić warunki niniejszej gwarancji bez ukrytych wyłączeń. Ta solidna ochrona znacznie obniża całkowity koszt posiadania w porównaniu z powierzeniem wrażliwych procesów laserowych mniej sprawdzonym dostawcom.
Dostępność części zamiennych jest zapewniona dzięki regionalnym centrom dystrybucyjnym, które utrzymują zapasy kluczowych komponentów 95% gotowych do natychmiastowej wysyłki. Oryginalne części OEM gwarantują kompatybilność i niezawodność działania systemów spawalniczych, czyszczących i znakujących, zapobiegając awariom spowodowanym przez podrobione zamienniki. Poniższa tabela ilustruje naszą przewagę operacyjną w zakresie elastyczności łańcucha dostaw dla linii produkcyjnych o znaczeniu krytycznym.
| Typ komponentu | Czas realizacji zamówienia w firmie Klear Laser | Średni czas realizacji w branży | Wpływ na produkcję |
|---|---|---|---|
| Źródła laserów światłowodowych | 3 dni robocze | 10–15 dni roboczych | Zapobiega przestojom linii trwającym ponad 7 dni |
| Głowice skanujące typu Galvo | Wysyłka tego samego dnia | 5-7 dni roboczych | Zapewnia stałą wydajność znakowania |
| Dysze czyszczące | Wysyłka w ciągu 24 godzin | 3–5 dni roboczych | Zapewnia nieprzerwane cykle usuwania rdzy |
💰 Kalkulator zwrotu z inwestycji: Kiedy stosować znakowanie szpilką, a kiedy znakowanie laserowe
Gotowy do modernizacji produkcji?
Skontaktuj się z Klear Laser, aby uzyskać profesjonalne rozwiązania przemysłowe.