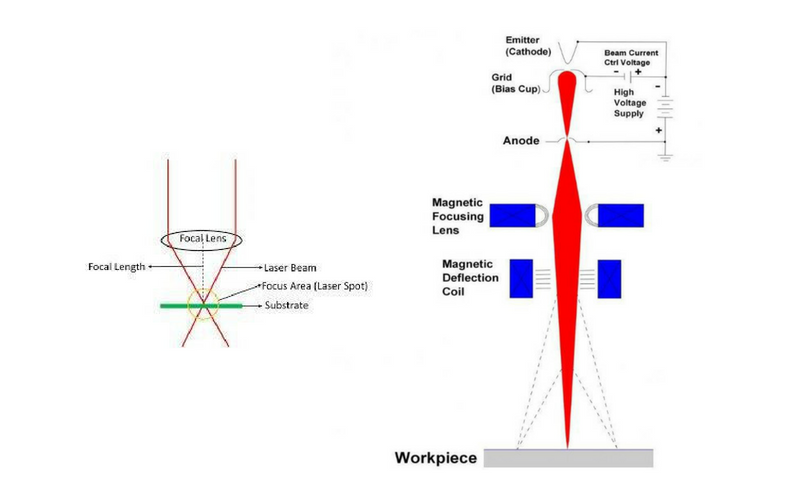
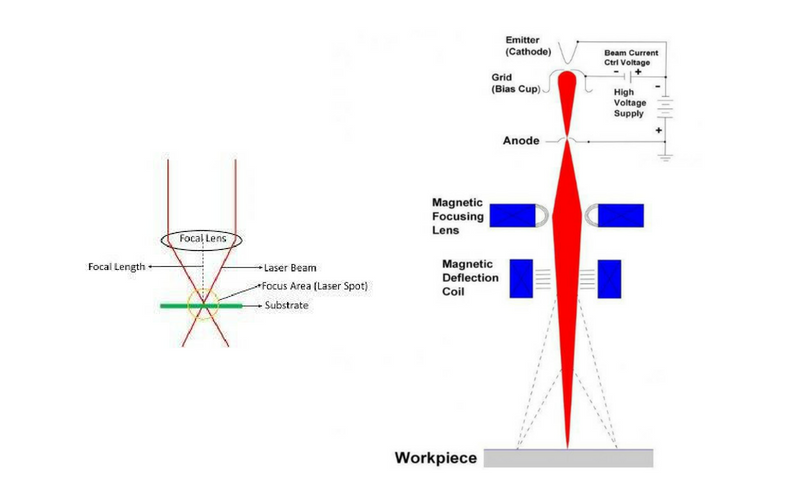
При выборе между лазерной и электронно-лучевой сваркой для обеспечения долгосрочной надежности всегда отдавайте предпочтение бренду источника лазерного излучения (JPT/Raycus), а не номинальной мощности.
Сварка лазерным лучом против сварки электронным лучом: производство по заказу и индивидуальные решения
В компании Klear Laser мы начинаем изготовление каждого шасси с 3D-сканирования вашей линии.
Это позволяет нам изготовить раму из алюминия 6061-T6, которая устанавливается на место, где раньше находился старый горелок или колонна для электродуговой сварки, с использованием той же схемы расположения болтов и кабельных лотков, благодаря чему в день модернизации вы не потеряете ни одного производственного часа.
Внутри этой рамы мы устанавливаем генератор JPT или Raycus на виброизолирующих прокладках, прокладываем кабель QBH через защищенную тяговую цепь и оставляем 30 % дополнительного объема в шкафу для будущего увеличения мощности.
В результате получен герметичный модуль с классом защиты IP54, который выдерживает воздействие пыли в прессовом цехе и круглосуточную работу роботов без сбоев в выравнивании.
Программное обеспечение разрабатывается на нашей платформе KlearCONTROL — стеке на базе промышленного ПК, который изначально поддерживает протоколы EtherCAT, OPC-UA и диалект вашего ПЛК.
Мы формируем карту сварки непосредственно на основе вашего CAD-файла с данными о шве, после чего вы можете редактировать глубину провара, амплитуду колебаний или форму луча с шагом 100 мкм с помощью 15-дюймового сенсорного экрана, который можно использовать даже в перчатках.
Система доступа на основе паролей блокирует технологические рецепты таким образом, что для смены материала на линии — с 2-миллиметровой стали на 0,4-миллиметровую медь — требуется всего одно сканирование штрих-кода, а не целый час на повторную аттестацию.
Удаленный VPN позволяет нашим инженерам загружать новые параметры технологического процесса в ночное время, что избавляет от необходимости выезда специалиста на объект.
Масштабирование мощности лазера достигается за счет соединения генераторов в цепочку, а не за счет приобретения более крупного устройства.
Сегодня однорежимный JPT мощностью 2 кВт можно объединить в параллельную систему мощностью 4, 6 или 8 кВт путем установки дополнительных насосных модулей по 2 кВт и обновления прошивки комбайнера; исходное волокно, охладитель и воббл-головка остаются на своих местах.
Мы подбираем набор параметров луча в соответствии с требуемой глубиной проникновения: 0,4 мрад для алюминиевой фольги толщиной 0,5 мм, 2 мрад для конструкционной стали толщиной 10 мм, при этом размер пятна на заготовке всегда остается неизменным — 20 мкм.
Поскольку модернизация мощности осуществляется по модульному принципу, окупаемость инвестиций сохраняется — вы платите за фотоны только тогда, когда они вам нужны.
| Характеристика | TIG / MIG (старая версия) | Сварка лазерным лучом (Klear) | Электронный пучок |
|---|---|---|---|
| Тепловая мощность (Дж/мм) | 400–800 | 30–120 | 20–100 |
| Проникновение при мощности 8 кВт | не более 3 мм | 10 мм из нержавеющей стали | 50 мм из титана |
| деформация (мм/м) | 1–2 | 0,1–0,3 | 0,05–0,2 |
| Требуется вакуум | Нет | Нет | Да, 10⁻³ мбар |
| Типичная мощность 6 кВт | 0,3 м/мин | 2 м/мин | 1,5 м/мин |
| Ширина колебания | Исправлено по подсказке | 0–5 мм, программируемый | 0–2 мм, магнитный |
| Источник питания | н/д | Оптическое волокно JPT/Raycus | Катод высокого напряжения 150 кВ |
| Хладагент | н/д | 22 °C, деионизированная вода в замкнутом контуре | Диффузионный насос + охладители |
| Эксплуатационные расходы /м | $1.80 | $0.45 | $2.10 |
| Класс безопасности | открытая дуга | Корпус класса 1 | Рентгеновская защита |
Каждая система Klear поставляется с контрольным образцом, приваренным к вашему конкретному сплаву, отсканированным с помощью рентгеновского компьютерного томографа Keysight, а данные о нём заложены в рецептуру.
Когда состав вашей продукции меняется, мы перепрограммируем карту, заново сертифицируем пласт и передаем обновление по беспроводной связи — без дополнительных капиталовложений и без новых рисков.
Ключевые особенности и преимущества
Компания Klear Laser позиционирует нашу технологию волоконной лазерной сварки как превосходную альтернативу электронно-лучевой сварке (EBW) для большинства промышленных применений благодаря эксплуатационной гибкости и экономической эффективности. Хотя EBW обеспечивает высокую плотность энергии, для её работы строго требуется вакуумная камера, что ограничивает размеры заготовки и замедляет производственные циклы. Наши системы используют защитный газ в атмосферных условиях для достижения аналогичных результатов глубокого провара без логистических затруднений, связанных с созданием вакуумной среды.
Основой наших сварочных систем является выбор высококачественных волоконных лазерных источников JPT или Raycus. Эти источники обеспечивают исключительное качество луча и стабильность энергии, которые не уступают кинетической передаче энергии электронных пучков. Источник Raycus обеспечивает мощность непрерывного излучения, которая поддерживает стабильное образование «ключевого отверстия» для глубокого провара при сварке нержавеющей стали и алюминия. Это гарантирует, что структурная целостность сварного шва соответствует аэрокосмическим стандартам без чрезмерных капиталовложений, требуемых для генераторов электронно-лучевой сварки (EBW).
Одним из ключевых преимуществ оборудования Klear Laser является интеграция передовых сварных головок с колебательным механизмом. Для работы с электронными лучами, как правило, требуется практически идеальная посадка деталей, поскольку луч является статичным и чрезвычайно узким. Наши колебательные головки обеспечивают колебания лазерного луча с высокой частотой, что позволяет расширить зону плавления и эффективно устранять зазоры. Эта технология позволяет операторам сваривать детали с неидеальной посадкой, сохраняя при этом высокую скорость обработки и сводя к минимуму зону термического влияния.
Невозможно переоценить логистическую свободу, которую обеспечивает сварка волоконным лазером, по сравнению с жесткими ограничениями систем с электронным пучком. Системы электронно-лучевой сварки (EBW) генерируют вредное рентгеновское излучение, что требует использования камер со свинцовой облицовкой и соблюдения строгих протоколов безопасности, изолирующих оператора от детали. Портативные и автоматизированные решения Klear Laser позволяют подвести сварочную головку к сборке, независимо от её размера или геометрии. Такая мобильность обеспечивает быструю интеграцию лазерной сварки в существующие производственные линии, где ранее применялись традиционные методы.
| Характеристика | Klear Laser (волоконный LBW) | Сварка электронным пучком (EBW) |
|---|---|---|
| Рабочая среда | Атмосферный (защитный газ) | Камера высокого вакуума |
| Источник питания | Оптическое волокно (JPT / Raycus) | Электронная пушка / Высокое напряжение |
| Допуск по зазору | Высокий (через Wobble Head) | Низкий (требуется точная подгонка) |
| Рентгеновское излучение | Нет | Высокий (требуется экранирование) |
| Размер заготовки | Без ограничений (гибкий охват) | Ограничено размером камеры |
| Скорость вращения | Быстрый (мгновенный запуск) | Медленно (время откачки вакуумного насоса) |
| Расходы на техническое обслуживание | Низкий (твердотельный) | Высокий (обслуживание нити накала/вакуума) |
Промышленное применение
Лазерная сварка занимает доминирующее положение в автомобилестроении при сборке кузовов и изготовлении компонентов силовой передачи. Ее скорость и совместимость с производственными линиями превосходят возможности электронно-лучевой сварки, ограниченной необходимостью вакуумных условий. В системах Klear Laser используются волоконные источники излучения Raycus или JPT мощностью 1–6 кВт, обеспечивающие глубокое проплавление стали и алюминиевых сплавов. Сварочные головки с колебательным движением обеспечивают равномерность швов на дверных рамах и корпусах аккумуляторов без деформации деталей.
Электронно-лучевая сварка по-прежнему играет ключевую роль в аэрокосмической отрасли при изготовлении дорогостоящих деталей, пригодных для использования в вакууме, таких как диски турбин и сопла ракет. Этот метод позволяет достигать непревзойденного соотношения глубины сварного шва к его ширине при сварке толстых никелевых суперсплавов и титана. Однако необходимость использования вакуумных камер ограничивает производительность и значительно увеличивает затраты. Это делает электронно-лучевую сварку нецелесообразной для изготовления крупных конструкций или серийного производства больших партий.
В судостроении из-за размеров деталей и ограничений, связанных с условиями эксплуатации, используется исключительно лазерная сварка. В судостроении требуется сварка крупных стальных профилей под открытым небом, где использование вакуумной системы EBW невозможно. Портативные волоконно-оптические сварочные аппараты Klear Laser позволяют сваривать толстостенную сталь с глубоким провалом, что имеет решающее значение при изготовлении корпуса и палубы. Импульсный режим предотвращает коробление таких чувствительных судовых сплавов, как алюминий 5083.
В приведенной ниже таблице представлено сравнение исходных материалов, перерабатываемых с помощью каждой технологии в этих отраслях:
| Промышленность | Материалы для лазерной сварки (LBW) | Материалы для электронно-лучевой сварки (EBW) |
|---|---|---|
| Автомобили | Углеродистая сталь, сталь HSLA, алюминий серий 5xxx/6xxx, медь | Только для специальных датчиков/двигателей (медь, Ковар) |
| Аэрокосмическая промышленность | Ti-6Al-4V, алюминий 7075, инконель 718 (тонкие сечения) | Ti-6Al-4V, Inconel 718, Waspaloy (толстые сечения >50 мм) |
| Морской | Сталь ABS A36, алюминий 5083, дуплексная нержавеющая сталь | Не применимо (создание вакуума нецелесообразно) |
Почему стоит выбрать Klear Laser
Инфраструктура технической поддержки компании Klear Laser обеспечивает круглосуточный доступ к специалистам по применению лазеров, которые понимают проблемы вашего производства. Удаленная диагностика позволяет в режиме реального времени устранять неисправности волоконных лазерных источников JPT и Raycus, выполнять калибровку колеблющейся сварочной головки и настраивать параметры импульсной очистки. Если требуется выезд на объект, наши инженеры-специалисты прибывают на место с сертифицированным производителем оборудованием и глубокими знаниями технологических процессов, чтобы восстановить работоспособность оборудования в кратчайшие сроки.
Наша комплексная программа гарантийного обслуживания охватывает основные компоненты, в том числе лазерные резонаторы, оптику направления луча и системы управления с ЧПУ, на срок до двух лет. Данная гарантия обеспечивает соблюдение заданной глубины провара при сварке и сохранность основного материала при лазерной очистке. Пакеты расширенной гарантии позволяют прогнозировать расходы на техническое обслуживание и обеспечивают приоритетную техническую поддержку для долгосрочной защиты оборудования.
Мы располагаем глобальной логистической сетью по поставке запасных частей с региональными складами, на которых хранятся критически важные компоненты, готовые к немедленной отгрузке. Наша программа поставки оригинальных запчастей включает предварительно откалиброванные лазерные источники, сменные сварные головки с колебательным механизмом и прецизионную оптику, соответствующую техническим характеристикам оригинального оборудования. Это гарантирует, что ваш волоконно-лазерный сварочный аппарат или импульсная очистительная машина будет соответствовать строгим стандартам производительности с документально подтвержденной прослеживаемостью.
| Компонент обслуживания | Способность реагировать | Техническое освещение | Преимущества для промышленности |
|---|---|---|---|
| Техническая поддержка | Круглосуточная горячая линия, обратный звонок в течение менее 2 часов | Источники JPT/Raycus, колеблющиеся головки, параметры импульсов | Обеспечивает максимальное время безотказной работы и непрерывность технологического процесса |
| Гарантийная программа | Стандартная гарантия сроком на 24 месяца | Лазерные источники, оптика, системы управления | Защита капиталовложений, гарантия производительности |
| Запасные части | 48-часовая доставка по всему миру | Сертифицированные производителем (OEM) и предварительно откалиброванные компоненты | Сводит к минимуму время устранения неисправности (MTTR) и обеспечивает высокую точность |
💰 Калькулятор рентабельности инвестиций: лазерная сварка против электронно-лучевой сварки
Готовы ли вы модернизировать свое производство?
Обратитесь в компанию Klear Laser за профессиональными решениями для промышленности.